
 英语
 中文简体
 西班牙语
 越南语
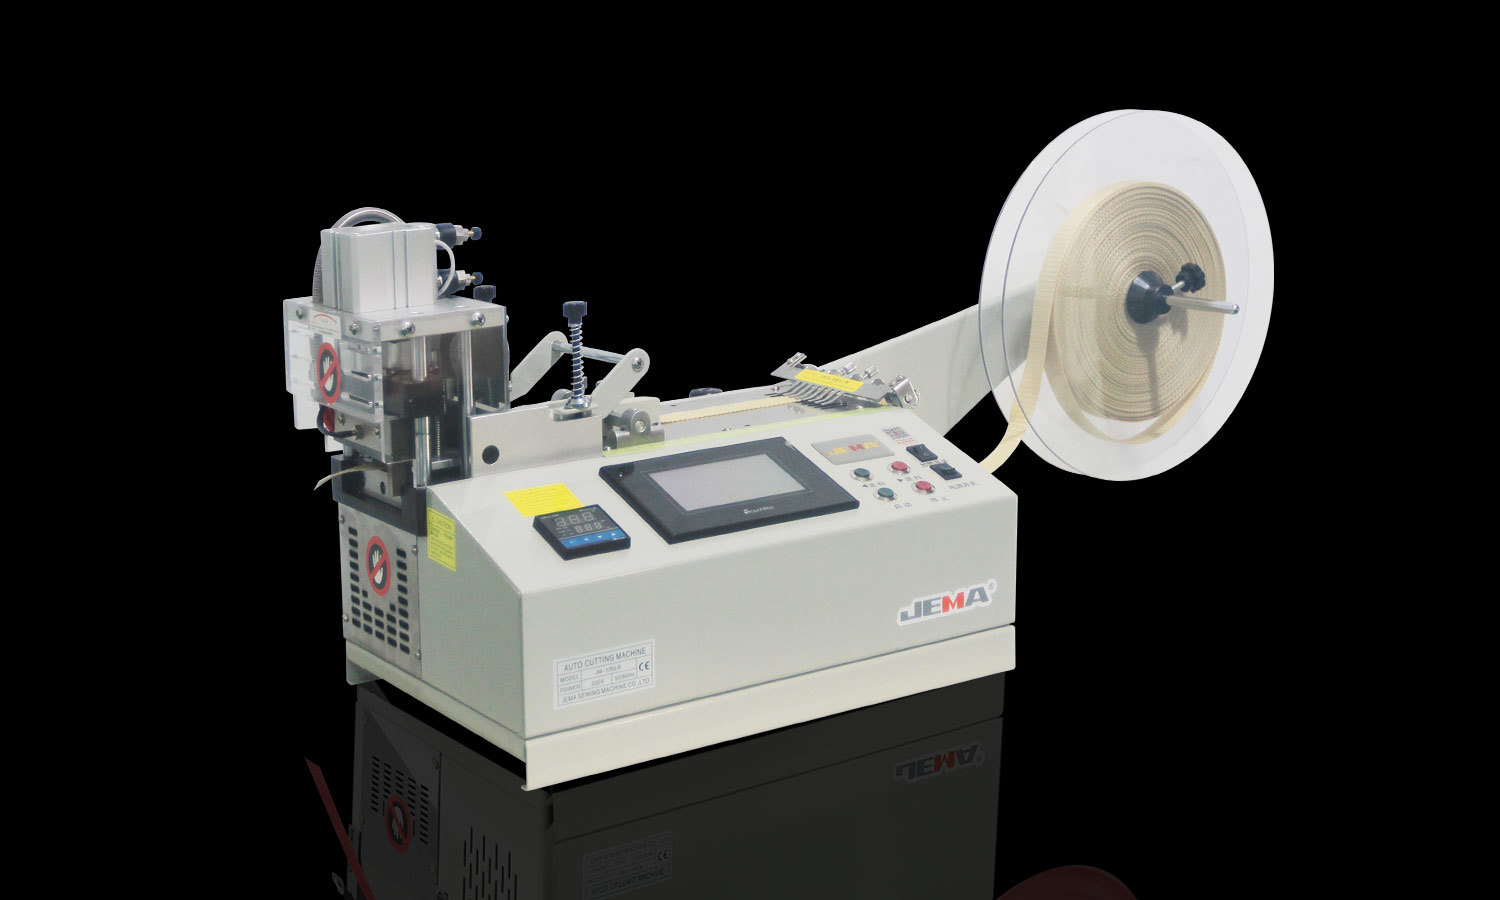
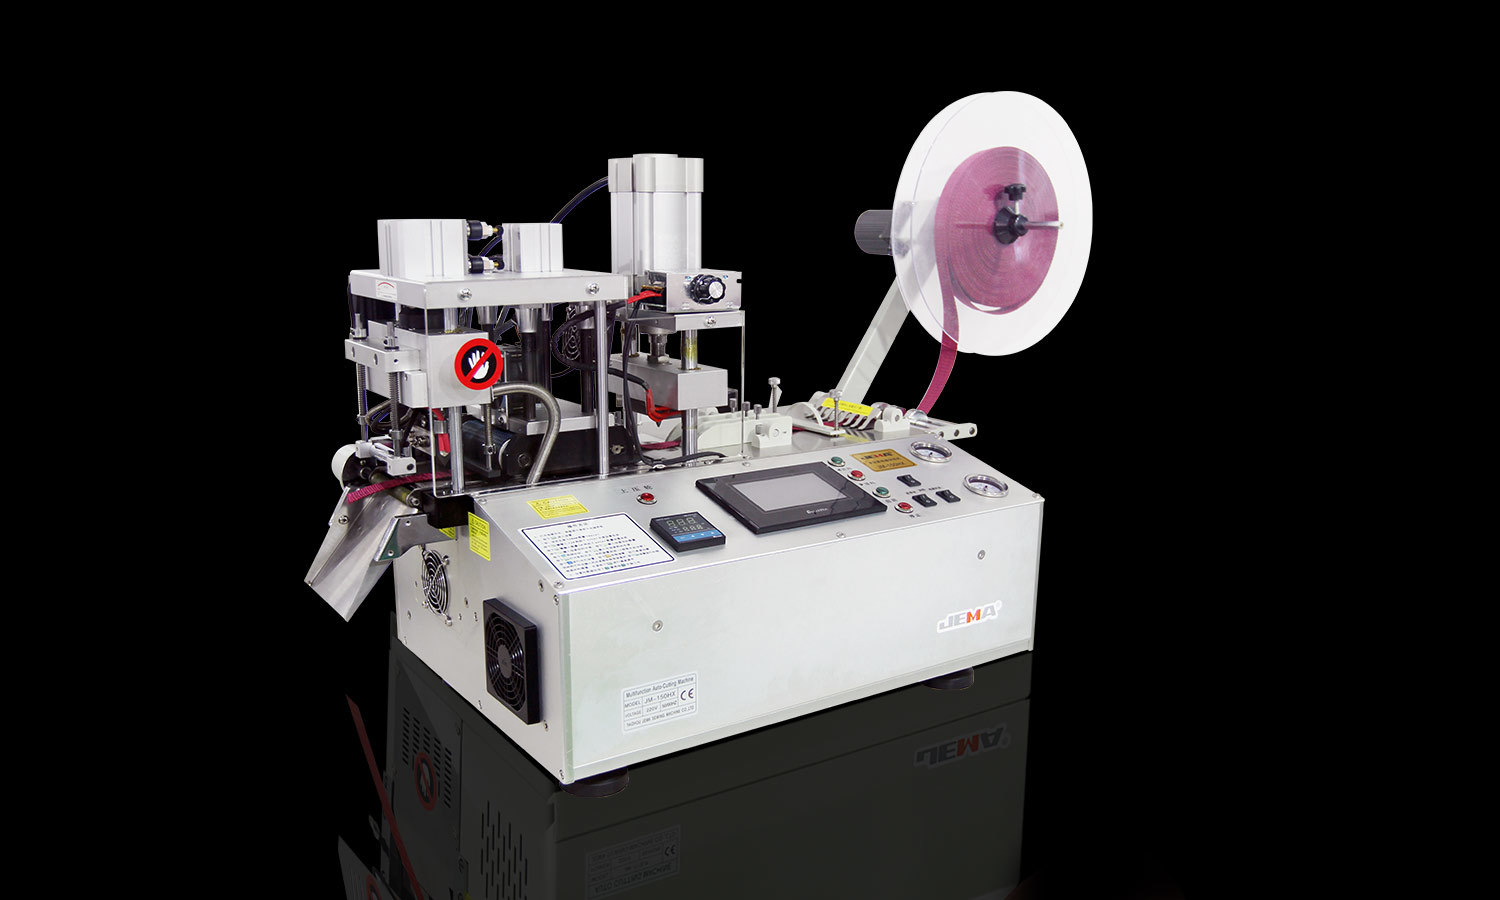
টেপ সর্বত্র দেখা যাচ্ছে — বৈদ্যুতিক সমাবেশ, প্যাকেজিং, স্বয়ংচালিত উত্পাদন, টেক্সটাইল উত্পাদন, আপনি এটির নাম দিন। এটি কল্পনা করা সহজতম উপাদানের মতো দেখায়, কিন্তু একটি ব্লেড তাদের সংস্পর্শে আসার পরে বিভিন্ন টেপের ধরনগুলি আসলে বন্যভাবে ভিন্ন উপায়ে আচরণ করে। কিছু পাতলা এবং নমনীয় রান; অন্যরা মোটা, প্রসারিত, চটচটে বা তন্তু দিয়ে চাঙ্গা হয়ে যায় যা বিচ্ছেদের বিরুদ্ধে লড়াই করে। এই পার্থক্যগুলি কীভাবে টেপটি মেশিনের মধ্য দিয়ে চলে এবং এটি আসলে কতটা পরিষ্কারভাবে কাটে তা আকার দেয়।
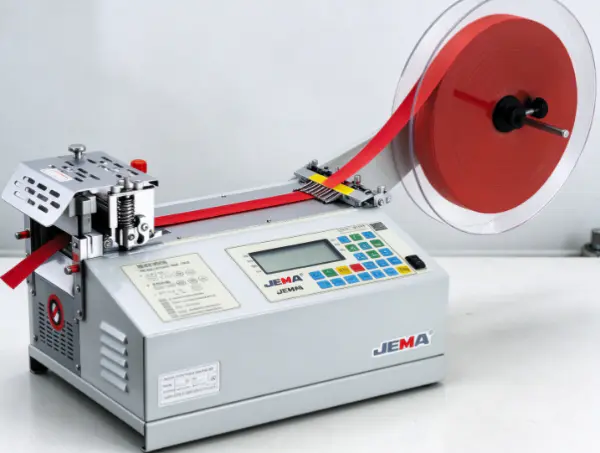
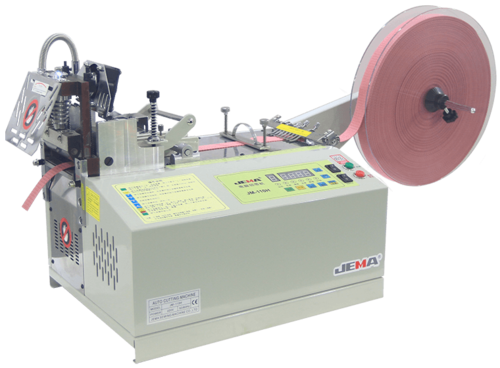
আ বৈদ্যুতিক টেপ কাটার মেশিন এই প্রক্রিয়ার প্রকৃত সামঞ্জস্য আনতে বিদ্যমান। এটি টেপকে ফিড করে, এটিকে অবস্থান করে, অপারেটরের ডায়াল করা যাই হোক না কেন সেটিকে কাটে৷ কিন্তু মেশিনটিকে এখনও এটির মাধ্যমে চলমান উপাদানের সাথে মানানসই করতে হবে - একটি কাটিয়া পদ্ধতি যা কাগজের টেপকে সুন্দরভাবে পরিচালনা করে তা ইলাস্টিক ফ্যাব্রিক টেপ বা মিশ্রণে শক্তিশালী আঠালো টেপের সাথে আলাদা হয়ে যেতে পারে৷
এই মেশিনগুলি কীভাবে বিভিন্ন উপকরণের সাথে মোকাবিলা করে তার একটি হ্যান্ডেল পাওয়া নির্মাতাদের উপযুক্ত সরঞ্জাম বাছাই করতে, কাটার সমস্যাগুলি হ্রাস করতে এবং একটি স্থির কর্মপ্রবাহ চলতে সহায়তা করে। উপাদান নিজেই, আঠালো, ব্যাকিং স্ট্রাকচার, উদ্দিষ্ট ব্যবহার — এগুলি সবই কাটিং প্রক্রিয়াটিকে এমনভাবে আকার দেয় যেটা আগে থেকে বোঝার মতো।
কি বিভিন্ন টেপ উপাদান কাটা কঠিন করে তোলে?
টেপ এর কাটিয়া আচরণ শুধু বেধ বেশী নিচে আসে. ব্যাকিং উপাদান, নমনীয়তা, আঠালো বৈশিষ্ট্য, পৃষ্ঠের গঠন — এই সবই চূড়ান্ত ফলাফলকে এমনভাবে আকার দেয় যা এক নজরে সবসময় স্পষ্ট হয় না।
কাগজের টেপের সাথে কাজ করা সাধারণত সহজ কারণ এর ব্যাকিং মোটামুটি স্থিতিশীল থাকে। এটি সাধারণত জড়িত অনেক প্রসারিত ছাড়া অবস্থানের মধ্যে গাইড. এটি বলেছিল, পাতলা কাগজটি যদি অসমভাবে টানা হয় বা পথে খুব বেশি টান দিয়ে আঘাত করা হয় তবে এটি কুঁচকে যেতে পারে বা ছিঁড়ে যেতে পারে।
প্লাস্টিকের ফিল্ম টেপ বেশ ভিন্নভাবে আচরণ করে। তাদের ব্যাকিং সহজে বাঁক এবং চাপ অধীনে প্রসারিত. যদি উপাদান মধ্য-খাদ্য স্থানান্তরিত হয়, কাটা দ্রুত অসম পরিণত হয়. মসৃণ পৃষ্ঠগুলি সারিবদ্ধকরণকে ধরে রাখা কঠিন করে তোলে, বিশেষত যখন রোলটি প্রথম স্থানে ঠিক বসে থাকে না।
ফ্যাব্রিক টেপ তার নিজের মাথাব্যথা নিয়ে আসে। বোনা বা অ বোনা কাঠামো কাটা প্রান্ত বরাবর আলগা ফাইবার রেখে যেতে পারে। কিছু ফ্যাব্রিক টেপ যখন টানা হয় তখন প্রসারিত হয়, যা চূড়ান্ত দৈর্ঘ্যের সাথে বিশৃঙ্খলা করে। একটি সঠিক কাটিং সেটআপের জন্য একই সাথে টেপের গতিবিধি এবং এর প্রান্তের অবস্থা উভয়ই নিয়ন্ত্রণ করতে হবে।
জটিলতার আরেকটি স্তরে আঠালো গাদা। টেপ ব্লেড, গাইড সারফেস, আশেপাশের উপাদানের সাথে লেগে থাকতে পারে — এবং আঠালো বিল্ডআপ ধীরে ধীরে কাটিংয়ের গুণমানকে হ্রাস করে এবং সময়ের সাথে সাথে খাওয়ানোকে কম নির্ভরযোগ্য করে তোলে। এটি বিশেষ করে নরম বা চটকদার আঠালো স্তরগুলির সাথে গুরুত্বপূর্ণ।
রিইনফোর্সড টেপ আলাদা করা সত্যিকার অর্থে কঠিন হতে পারে কারণ এতে ফাইবার বা অন্যান্য মজবুতকারী উপাদান বেক করা হয়। এই সংযোজনগুলো টিয়ার প্রতিরোধ ক্ষমতা বাড়ায়, নিশ্চিত, কিন্তু তারা কাজটি করার কাটিং এজ থেকে অনেক বেশি দাবি করে।
আ electric tape cutting machine has to account for all of this. Material compatibility isn't just about motor power — feeding stability, blade design, cutting action, routine cleaning all play into the final result together.
কিভাবে একটি বৈদ্যুতিক টেপ কাটিং মেশিন কাগজ এবং মাস্কিং টেপ কাটে?
প্যাকেজিং, পেইন্টিং, লেবেলিং, সাধারণ সমাবেশের কাজে কাগজের টেপ এবং মাস্কিং টেপ ক্রমাগত প্রদর্শিত হয়। তাদের তুলনামূলকভাবে স্থিতিশীল ব্যাকিংগুলি বেশিরভাগ বৈদ্যুতিক কাটিং মেশিনের সাথে ভালভাবে মানানসই, যদিও কাগজের গঠন এবং আঠালো স্তরের এখনও যত্নশীল হ্যান্ডলিং প্রয়োজন।
অপারেশন চলাকালীন, টেপ রোল থেকে কাটিয়া এলাকার দিকে পরিচালিত হয়। মেশিনটি উপাদানটিকে ধরে রাখে বা অগ্রসর করে, তারপর ব্লেডটি প্রয়োজনীয় দৈর্ঘ্যকে আলাদা করে। সরঞ্জামের উপর নির্ভর করে, অপারেটর হয় একটি পূর্বনির্ধারিত দৈর্ঘ্য বেছে নেয় বা ম্যানুয়ালি কাটা নিয়ন্ত্রণ করে।
কাগজ টেপ সত্যিই আক্রমনাত্মক pulling বল চেয়ে আরো স্থিতিশীল খাওয়ানো প্রয়োজন. অত্যধিক উত্তেজনা ব্যাকিংয়ের ক্ষতি করে, বিশেষ করে সরু টেপ বা দুর্বল কাগজের স্টক সহ। যদি ফিড পাথের কোথাও তীক্ষ্ণ বাঁক বা রুক্ষ যোগাযোগের পৃষ্ঠ থাকে, তাহলে টেপটি ব্লেডে পৌঁছানোর আগেই ছিঁড়ে যেতে পারে বা ছিঁড়ে যেতে পারে।
মাস্কিং টেপ আরও একটি বলি যোগ করে — এর আঠালোকে পুরো পথ ধরে পরিচালনাযোগ্য থাকতে হবে। যদি আঠালো ব্লেড বা গাইডের উপর স্থানান্তরিত হয়, টেপটি মসৃণভাবে চলার পরিবর্তে টেনে নিয়ে যেতে শুরু করে। কাটাগুলি দ্রুত বেমানান হয়ে যায়, এবং অপারেটর যে কেউ চায় তার চেয়ে বেশিবার পরিষ্কার করার জন্য মেশিনটি বন্ধ করে দেয়।
ব্লেডের অবস্থা এখানেও অনেক গুরুত্বপূর্ণ। একটি জীর্ণ প্রান্ত কাগজটিকে পরিষ্কারভাবে আলাদা করার পরিবর্তে পিষে ফেলে বা ছিঁড়ে ফেলে, রুক্ষ প্রান্ত এবং আলগা তন্তু পিছনে ফেলে। কাটা জায়গাটি পরিষ্কার রাখা এবং টেপের সাথে ব্লেড মেলানো ফলাফলগুলিকে রানের পরে ধারাবাহিকভাবে রাখতে সাহায্য করে।
বিভিন্ন ধরনের কাগজ টেপ চালান প্রস্তুতকারকদের রোল প্রস্থ, ব্যাকিং শক্তি, আঠালো আচরণ একসাথে চিন্তা করা উচিত। একটি কাগজের টেপ ঠিকঠাকভাবে পরিচালনা করা একটি মেশিনে উপাদানটি পাতলা, আরও সূক্ষ্ম বা স্টিকার হয়ে গেলে বাস্তব সমন্বয়ের প্রয়োজন হতে পারে।
কিভাবে মেশিন প্লাস্টিক ফিল্ম এবং ভিনাইল টেপ পরিচালনা করে?
প্লাস্টিক ফিল্ম এবং ভিনাইল টেপ বৈদ্যুতিক কাজ, পণ্য সমাবেশ, পৃষ্ঠ সুরক্ষা, সাধারণ উত্পাদন ক্রমাগত চালু. তাদের নমনীয়, মসৃণ ব্যাকিং তাদের কাগজ-ভিত্তিক উপকরণ থেকে বেশ কিছুটা আলাদা করে।
আন্দোলন নিয়ন্ত্রণ করা এখানে প্রধান চ্যালেঞ্জ। খুব শক্তভাবে টানা হলে পাতলা প্লাস্টিকের ফিল্ম প্রসারিত বা বলি। যদি টেপটি মাঝখান থেকে পাশের দিকে সরে যায়, তাহলে ব্লেডটি কাটিং পজিশন সম্পূর্ণভাবে মিস করে। একটি স্থিতিশীল রোল হোল্ডার এবং ভাল-সারিবদ্ধ ফিড পাথ এটি বন্ধ করার দিকে অনেক দূর এগিয়ে যায়।
কাটিং অ্যাকশনকে ফিল্মের বাস্তব আচরণের সাথেও মিলতে হবে। কিছু উপকরণ একটি উপযুক্ত ফলক অধীনে পরিষ্কারভাবে পৃথক; কাটা শেষ হওয়ার আগেই অন্যরা বিকৃত হয়ে যায়। একটি নিস্তেজ ব্লেড বা ব্যাকিংয়ের সাথে খারাপভাবে মিলে যাওয়া ফিল্মটিকে প্রসারিত করতে, ভাঁজ করতে বা এমন একটি প্রান্ত তৈরি করতে দেয় যা কেবল অনিয়মিত।
ভিনাইল টেপ প্রায়শই একটি আঠালো স্তরের সাথে একটি নমনীয় ব্যাকিং যুক্ত করে। এই নমনীয়তা এটিকে ব্যবহারের সময় পৃষ্ঠগুলিকে সুন্দরভাবে মোড়ানো সাহায্য করে, তবে এটি কাটা অংশটিকে কুঁচকানো বা অপ্রত্যাশিতভাবে কাছাকাছি অংশগুলিতে আটকে দিতে পারে। মেশিনটিকে পরিচ্ছন্নভাবে সমাপ্ত টুকরাটি ছেড়ে দিতে হবে, এটিকে অবস্থানের বাইরে না দিয়ে বা এটিকে ব্লেড এলাকায় আটকে না দিয়ে।
আঠালো অবশিষ্টাংশ সময়ের সাথে সাথে বারবার কাটার সাথে বিশেষত সমস্যাযুক্ত হয়। এটি তৈরি হওয়ার সাথে সাথে এটি ব্লেড চলাচলে হস্তক্ষেপ করে এবং টেপটিকে কাটিং পয়েন্টের চারপাশে টেনে বা সংগ্রহ করতে দেয়। নিয়মিত পরিদর্শন এবং পরিচ্ছন্নতা তুষারগোলক থেকে ছোটখাটো বিল্ডআপকে প্রকৃত উৎপাদন সমস্যায় পরিণত করে।
অপারেটরদের অনুমান করা উচিত নয় যে প্রতিটি প্লাস্টিকের টেপ একইভাবে প্রসেস করে, পুনরাবৃত্তি করার মতো। বিভিন্ন ছায়াছবি উত্তেজনা, চাপ, ব্লেড যোগাযোগের জন্য ভিন্নভাবে সাড়া দেয়। স্বাভাবিক অপারেটিং অবস্থার অধীনে প্রকৃত টেপ পরীক্ষা করা সত্যিই মেশিন ফিড নিশ্চিত করার একমাত্র নির্ভরযোগ্য উপায় এবং এটি ধারাবাহিকভাবে কাটা।
ফ্যাব্রিক এবং ইলাস্টিক টেপ সম্পর্কে নির্মাতাদের কি জানা উচিত?
ফ্যাব্রিক টেপ যেখানেই নমনীয়তা, পৃষ্ঠের সংস্পর্শ, বা টিয়ার প্রতিরোধের বিষয়বস্তু সেখানে স্থান অর্জন করে। এটি বোনা ফাইবার, অ বোনা উপাদান, বা আঠালো দিয়ে লেপা একটি টেক্সটাইল ব্যাকিং হতে পারে। ইলাস্টিক টেপটি তার নিজস্ব মোচড় যোগ করে যেহেতু এটি টানের নিচে প্রসারিত হয় এবং যখন টানা শক্তি চলে যায় তখন ফিরে আসে।
ফ্যাব্রিক টেপের জন্য, প্রান্তের গুণমান প্রকৃত স্টিকিং পয়েন্ট হতে থাকে। একটি উপযুক্ত ফলক অত্যধিক আলগা ফাইবার না রেখে বা ব্যাকিং থেকে থ্রেডগুলিকে আলগা না করে পরিষ্কারভাবে উপাদানটিকে আলাদা করে। ফলাফলটি টেক্সটাইল কাঠামোর উপর ঠিক ততটাই নির্ভর করে যতটা ব্লেডের নিজস্ব অবস্থা এবং কাটিয়া কর্মের উপর।
খাওয়ানোর এখানে প্রকৃত যত্ন প্রয়োজন। উপাদানটিকে অসমভাবে টানুন, এবং এটি কাটিং পজিশন থেকে মোচড় দেয় বা দূরে সরে যায়। একটি সঠিকভাবে সারিবদ্ধ ফিড পাথ টেপটিকে ব্লেডের কাছে যাওয়ার সাথে সাথে সমতল রাখে।
ইলাস্টিক টেপ বিশেষভাবে টান আরও ঘনিষ্ঠ মনোযোগ দাবি করে। খাওয়ানোর সময় প্রসারিত, এটি আসলে তার শিথিল অবস্থার চেয়ে বেশি সময় ধরে পড়ে। একবার এটি কাটা এবং ছেড়ে দেওয়া হলে, এটি আবার সংকুচিত হয় - মাপা মাঝারি ফিড এবং হাতে বসে থাকা সমাপ্ত অংশের দৈর্ঘ্যের মধ্যে একটি বাস্তব ব্যবধান তৈরি করে।
একটি উপযুক্ত মেশিন সেটআপ যেখানেই সম্ভব অপ্রয়োজনীয় স্ট্রেচিং কম করা উচিত। অপারেটরদের পুনঃবিবেচনা করতে হতে পারে কিভাবে রোলটি রাখা হয়, কিভাবে উপাদান গাইডের মধ্য দিয়ে চলে যায়, কাটার প্রক্রিয়াটি টেপটিকে তুলনামূলকভাবে শিথিল থাকতে দেয় কিনা।
অভিপ্রেত ব্যবহার একটি গ্রহণযোগ্য প্রান্ত ফিনিস হিসাবে গণনা করা আকার. অস্থায়ী বেঁধে রাখার জন্য বোঝানো টেপ একটি ফিনিশড টেক্সটাইল পণ্যে নির্মিত টেপের চেয়ে আলাদা মান রয়েছে। প্রস্তুতকারকদের উচিত "গ্রহণযোগ্য কাটা" এর বিরুদ্ধে সরঞ্জাম মূল্যায়ন করার আগে আসলে কী বোঝায় তা পেরেক করে নেওয়া উচিত।
একটি বৈদ্যুতিক টেপ কাটিং মেশিন কি ফেনা এবং ডাবল-পার্শ্বযুক্ত টেপ পরিচালনা করতে পারে?
ফোম টেপ এবং দ্বি-পার্শ্বযুক্ত টেপ মাউন্টিং, কুশনিং, সিলিং, পণ্য সমাবেশের কাজে সর্বত্র প্রদর্শিত হয়। তাদের গঠন একটি সাধারণ ফিল্ম বা পেপার ব্যাকিং দিয়ে কাজ করার চেয়ে কাটিংকে আরও জটিল করে তোলে।
ফোম টেপ একটি নরম স্তর বহন করে যা চাপে সংকুচিত হয়। যদি কাটার ক্রিয়াটি উপাদানের সাথে ভালভাবে মেলে না, তবে ফেনা পরিষ্কারভাবে আলাদা করার পরিবর্তে চ্যাপ্টা হয়ে যায় - এবং এটি কাটার পরেও ফিরে আসতে পারে, চাপ উঠে গেলে প্রান্তটিকে অন্যরকম দেখায়।
আঠালো স্তর তার নিজস্ব উদ্বেগ নিয়ে আসে। ফেনা এবং দ্বি-পার্শ্বযুক্ত টেপগুলি ব্লেড, গাইড এবং যে কোনও পৃষ্ঠের সাথে সমাপ্ত টুকরো সংগ্রহ করে। এটি পুরো প্রক্রিয়াটিকে ধীর করে দেয় এবং অপসারণকে সত্যিকারের কঠিন করে তোলে।
ডাবল-পার্শ্বযুক্ত টেপ প্রায়শই একটি রিলিজ লাইনারের সাথে আসে যা ব্যবহারের আগে আঠালোকে রক্ষা করে। পণ্যের উপর নির্ভর করে, মেশিনটিকে টেপ এবং লাইনার একসাথে কাটতে হতে পারে, বা এমনভাবে জিনিসগুলি প্রক্রিয়া করতে হবে যাতে লাইনারটি অক্ষত থাকে। সঠিক পদ্ধতিটি সত্যিই টেপের নির্মাণের উপর নির্ভর করে এবং সমাপ্ত অংশটির আসলে কী প্রয়োজন।
উভয় উপাদান ধরনের জন্য ব্লেড উপযুক্ততা বিষয়. একটি পরিষ্কার কাটা ফেনাকে অত্যধিকভাবে চূর্ণ না করে বা কাছাকাছি পৃষ্ঠ জুড়ে আঠালো ছড়িয়ে না দিয়ে ব্যাকিংকে আলাদা করে। মেশিনটিকে প্রতিটি টুকরো কেটে ফেলার পরে এটির নির্ভরযোগ্য অপসারণকে সমর্থন করতে হবে।
নির্মাতারা কয়েকটি ব্যবহারিক পয়েন্টের বিপরীতে সামঞ্জস্যতা পরীক্ষা করতে পারেন:
- অত্যধিক stretching বা সংকোচন ছাড়া টেপ ফিড?
- ব্লেড কি অসম প্রান্ত না রেখে উপাদান আলাদা করতে পারে?
- সময়ের সাথে সাথে কাটিয়া এলাকার চারপাশে আঠালো জমা হয়?
- সমাপ্ত টুকরা কি ভাঁজ, ছিঁড়ে বা একসাথে আটকে না দিয়ে বেরিয়ে আসতে পারে?
- প্রক্রিয়াটি কি বারবার অপারেশনের মাধ্যমে সামঞ্জস্যপূর্ণ থাকে?
এই চেকগুলি বিদ্যমান সরঞ্জামগুলি আসলে ফিট কিনা বা অন্য ব্লেড বিন্যাস, ফিড পদ্ধতি, বা মেশিন ডিজাইন এর পরিবর্তে প্রকৃতপক্ষে প্রয়োজন কিনা তা নিষ্পত্তি করতে সহায়তা করে৷
কিভাবে একটি বৈদ্যুতিক টেপ কাটিং মেশিন প্রক্রিয়া চাঙ্গা এবং বিশেষ টেপ?
কিছু টেপ সত্যিকারের চাহিদাপূর্ণ অ্যাপ্লিকেশনের জন্য তৈরি করা হয়, যা শক্তি, নিরোধক, টিয়ার প্রতিরোধ বা পৃষ্ঠ সুরক্ষা বাড়ায় এমন উপাদান দিয়ে প্যাক করা হয়। ফাইবার-রিইনফোর্সড টেপ এবং নির্দিষ্ট শিল্প আঠালো টেপ এই বালতিতে পড়ে।
শক্তিবৃদ্ধি পরিবর্তন কিভাবে উপাদান সম্পূর্ণভাবে কাটা প্রতিক্রিয়া. আশেপাশের ব্যাকিং নিজে থেকে সহজেই কেটে গেলেও ফাইবার বিচ্ছেদ প্রতিরোধ করতে পারে। যদি ব্লেড সেই শক্তিশালী কাঠামোকে সামলাতে না পারে, তাহলে সমাপ্ত প্রান্তটি কেটে যাওয়া স্ট্র্যান্ড বা টানা ফাইবার দিয়ে শেষ হয়।
কাটিং প্রান্তটি পুরো টেপের কাঠামোর সাথে সামঞ্জস্যপূর্ণ হওয়া দরকার, কেবল বাইরের পৃষ্ঠটি আপনার দিকে তাকায় না। একটি পাতলা ফিল্ম ব্যাকিং কিন্তু শক্তিশালী অভ্যন্তরীণ ফাইবার সহ একটি টেপ প্রায়শই একটি সাধারণ প্লাস্টিকের ফিল্মের চেয়ে সম্পূর্ণ আলাদা কাটিয়া পদ্ধতির প্রয়োজন হয়।
কিছু বিশেষ টেপ টেক্সচার্ড পৃষ্ঠ, পুরু আঠালো স্তর, বা অস্বাভাবিক ব্যাকিং সমন্বয় বহন করে। এই বৈশিষ্ট্যগুলি কীভাবে উপাদান গাইডগুলির মধ্য দিয়ে যায় এবং এটি কাটার পরে কীভাবে আচরণ করে তা প্রভাবিত করে। একটি পৃষ্ঠ যা প্রয়োগের সময় সুন্দরভাবে আঁকড়ে ধরে তা মেশিনের মাধ্যমেই অনেক বেশি ঘর্ষণ তৈরি করতে পারে।
এই ক্ষেত্রে, নির্মাতাদের সত্যিই একসঙ্গে সম্পূর্ণ কাটিয়া প্রক্রিয়া মূল্যায়ন করা প্রয়োজন। টেপটিকে মোচড় না দিয়ে খাওয়ানোর প্রয়োজন, সঠিক অবস্থানে ধরে রাখা, অত্যধিক বল বা বিকৃতি ছাড়াই আলাদা করা। ব্লেডটিকে উপাদানের জন্য উপযুক্ত থাকতে হবে কারণ উত্পাদন ঘূর্ণায়মান থাকে।
টেপটি কাটার পরেও কীভাবে ব্যবহার করা হয় তা চিন্তা করার মতো। বৈদ্যুতিক নিরোধক টেপ, প্রতিরক্ষামূলক টেপ, শিল্প বন্ধন টেপ সব প্রান্ত অবস্থা এবং টুকরা দৈর্ঘ্যের জন্য বিভিন্ন প্রয়োজনীয়তা বহন করে। কাটিয়া প্রক্রিয়া পরবর্তী উত্পাদন ধাপে আসলে প্রয়োজন যাই হোক না কেন বৈশিষ্ট্য সংরক্ষণ করা উচিত.
প্রকৃত উপাদানের সাথে চালানো একটি নমুনা পরীক্ষা আপনাকে তার সাধারণ বিভাগের লেবেলের উপর নির্ভর করার চেয়ে অনেক বেশি কিছু বলে। দুটি চাঙ্গা টেপ দেখতে প্রায় একই রকম হতে পারে এবং এখনও ফাইবার গঠন, আঠালো, বা হুডের নিচে ব্যাকিং পার্থক্যের কারণে সম্পূর্ণ ভিন্নভাবে আচরণ করতে পারে।
কোন মেশিন বৈশিষ্ট্য বিভিন্ন টেপ উপকরণ মিটমাট সাহায্য করে?
আ electric tape cutting machine needs more than just a powered blade to handle a real range of materials. Several design features shape whether tape moves smoothly, stays aligned, and separates cleanly through the whole run.
খাওয়ানো এবং প্রান্তিককরণ। স্থিতিশীল খাওয়ানো মাথা বন্ধ মোচড়, কুঁচকানো, পার্শ্বাভিমুখ প্রবাহ. সামঞ্জস্যযোগ্য গাইড বা উপযুক্ত রোল হোল্ডার বিভিন্ন টেপ প্রস্থ এবং রোল বিন্যাস মিটমাট করে। উপাদান প্রতিবার একটি সত্যিকারের অনুমানযোগ্য অবস্থানে কাটিয়া এলাকায় পৌঁছা উচিত.
ব্লেড এবং কর্ম কাটা. ব্লেডটিকে বিশেষভাবে টেপের ব্যাকিং এবং আঠালো বৈশিষ্ট্যের সাথে মিলতে হবে। একটি কাটিং সেটআপ যা কাগজকে সুন্দরভাবে পরিচালনা করে তা ইলাস্টিক ফ্যাব্রিক, ফোম বা রিইনফোর্সড উপাদানের চিহ্ন সম্পূর্ণভাবে মিস করতে পারে। ব্লেডের অবস্থা রুটিন রক্ষণাবেক্ষণ হিসাবে চেক করার যোগ্য, চিন্তাভাবনা নয়।
দৈর্ঘ্য নিয়ন্ত্রণ। সামঞ্জস্যপূর্ণ খাওয়ানো নির্ভরযোগ্যভাবে পুনরাবৃত্তিযোগ্য কাটা দৈর্ঘ্য সমর্থন করে। কিন্তু নমনীয় এবং স্থিতিস্থাপক পদার্থগুলি উত্তেজনার অধীনে দৈর্ঘ্য পরিবর্তন করে - কীভাবে দৈর্ঘ্য পরিমাপ করা হয় এবং নিয়ন্ত্রিত হয় সেই প্রকৃত আচরণকে প্রতিফলিত করার জন্য প্রয়োজন, এটিকে উপেক্ষা করবেন না।
সমাপ্ত টুকরা হ্যান্ডলিং. ব্লেডের অংশে আটকে থাকা বা জটলা না করে কাটা টুকরোগুলি সহজেই বেরিয়ে আসা উচিত। বিশেষ করে সংকীর্ণ রেখাচিত্রমালা, নরম ফেনা টেপ, এবং আঠালো উপকরণ তাদের নিজের উপর কার্লিং প্রবণ জন্য প্রাসঙ্গিক।
পরিষ্কার এবং রক্ষণাবেক্ষণ অ্যাক্সেস. আঠালো অবশিষ্টাংশ, ধুলো, আলগা ফাইবার সব সময়ের সাথে অপারেশনে হস্তক্ষেপ করে। কাটিয়া এলাকায় সুবিধাজনক প্রবেশাধিকার প্রদানকারী একটি নকশা রুটিন পরিচ্ছন্নতাকে সহজ করে তোলে এবং অপারেটরদের এটি সমাপ্ত পণ্যকে প্রভাবিত করার আগে পরিধান করতে সাহায্য করে।
| টেপ উপাদান | কমন কাটিং চ্যালেঞ্জ | কী মেশিন বিবেচনা |
|---|---|---|
| কাগজ টেপ | ছিঁড়ে যাওয়া, কুঁচকে যাওয়া বা রুক্ষ প্রান্ত | স্থিতিশীল খাওয়ানো এবং একটি উপযুক্ত ফলক |
| প্লাস্টিকের ফিল্ম টেপ | প্রসারিত, স্থানান্তর, বা ভাঁজ | প্রান্তিককরণ এবং নিয়ন্ত্রিত উত্তেজনা |
| ভিনাইল টেপ | নমনীয়তা এবং আঠালো বিল্ডআপ | কাটা পৃষ্ঠ এবং অবশিষ্টাংশ নিয়ন্ত্রণ পরিষ্কার |
| ফ্যাব্রিক টেপ | আলগা ফাইবার এবং প্রান্ত fraying | ফলক উপযুক্ততা এবং উপাদান অবস্থান |
| ইলাস্টিক টেপ | প্রসারিত এবং সংকোচন | কম, সামঞ্জস্যপূর্ণ খাওয়ানোর টান |
| ফেনা টেপ | কম্প্রেশন এবং স্টিকি প্রান্ত | কাটা কর্ম এবং সমাপ্ত টুকরা অপসারণ |
| ডবল পার্শ্বযুক্ত টেপ | আঠালো স্থানান্তর এবং লাইনার হ্যান্ডলিং | উপাদান-নির্দিষ্ট কাটিয়া সেটআপ |
| চাঙ্গা টেপ | কাটা ফাইবার বা অসম প্রান্ত | সম্পূর্ণ ব্যাকিং কাঠামোর জন্য উপযুক্ত একটি ফলক |
এই বৈশিষ্ট্যগুলির সত্যিই একসাথে মূল্যায়ন করা প্রয়োজন, বিচ্ছিন্নভাবে নয়। একটি উপযুক্ত ফলক সামঞ্জস্যপূর্ণ ফলাফল প্রদান করবে না যদি টেপটি খারাপভাবে সারিবদ্ধভাবে প্রবেশ করে, এবং স্থিতিশীল খাওয়ানো একটি কাটিয়া প্রান্তের জন্য তৈরি করতে পারে না যা উপাদানের সাথে মেলে না।
অপারেটররা কিভাবে বিভিন্ন উপকরণ জুড়ে কাটিং গুণমান বজায় রাখতে পারে?
এমনকি একটি সত্যিকারের উপযুক্ত মেশিনও অসামঞ্জস্যপূর্ণ ফলাফল বের করতে পারে যদি এর সেটআপ এর মাধ্যমে আসলে যে টেপ চলছে তার সাথে মেলে না। ব্যাকিং উপাদানের পরিবর্তন, আঠালো, রোল অবস্থা, উত্পাদন প্রয়োজনীয়তা সবই অপারেশন শুরু হওয়ার আগে একটি নতুন চেহারার জন্য আহ্বান জানায়।
অপারেটররা সরাসরি টেপ রোল এবং ফিড পাথ পরীক্ষা করে শুরু করতে পারে। রোলটি নিরাপদে বসতে হবে, এবং টেপটি অপ্রয়োজনীয় প্রতিরোধ ছাড়াই পুরো পথের সাথে লড়াই করা উচিত। বলিরেখা, ক্ষতিগ্রস্ত প্রান্ত, অসম ঘূর্ণন সবই উপাদান এমনকি ব্লেডে পৌঁছানোর আগেই কাটা বন্ধ করে দিতে পারে।
আঠালো বিল্ডআপ, আলগা ফাইবার, ব্লেড পরিধানের লক্ষণগুলির জন্য কাটার জায়গাটি পরিদর্শনের যোগ্য। অবশিষ্টাংশ টেপ drags; একটি জীর্ণ প্রান্ত ছিঁড়ে বা পাতা অসম্পূর্ণ কাটা বৃদ্ধি. পরিষ্কার করা এবং ব্লেড প্রতিস্থাপনের জন্য সরঞ্জাম প্রস্তুতকারকের নির্দেশগুলি ঘনিষ্ঠভাবে অনুসরণ করা উচিত, অনুমান করা নয়।
একটি সংক্ষিপ্ত ট্রায়াল রান নিশ্চিত করতে সাহায্য করে যে সেটআপটি প্রকৃতপক্ষে উদ্দিষ্ট উপাদানের জন্য উপযুক্ত কিনা। অপারেটরদের কাটা প্রান্তগুলি পরীক্ষা করা উচিত, প্রয়োজনীয় দৈর্ঘ্যের সাথে সমাপ্ত অংশের তুলনা করা উচিত, অপসারণের সময় টেপটি প্রসারিত, কার্ল বা লাঠি রয়েছে কিনা তা দেখতে হবে। যেকোন সামঞ্জস্য উপাদানের বাস্তব আচরণে ফিরে আসা উচিত, অনুমান নয়।
টেপের ধরনগুলির মধ্যে স্যুইচ করা, আগে যা ডায়াল করা হয়েছিল তা বহন করার পরিবর্তে মেশিন সেটিংস নতুন করে পর্যালোচনা করা মূল্যবান। কাগজের টেপ থেকে ইলাস্টিক ফ্যাব্রিকে যাওয়া, বলুন, প্রায়শই টেনশনকে পুরোপুরি খাওয়ানোর পুনর্বিবেচনা করা। কম আঠালো উপাদান থেকে চটকদার ডবল-পার্শ্বযুক্ত টেপে স্থানান্তর করা পরিষ্কার করাকে আগের চেয়ে আরও বড় অগ্রাধিকার দেয়।
অপারেটরদের পুনরাবৃত্ত সমস্যা এবং যে পদক্ষেপগুলি সেগুলি ঠিক করেছে সেগুলি সম্পর্কেও নোট রাখা উচিত৷ এটি ভবিষ্যতের উপাদান পরিবর্তনের জন্য একটি ব্যবহারিক রেফারেন্স তৈরি করে এবং বিভিন্ন দলের সদস্যদের একই ধারাবাহিক প্রক্রিয়ায় থাকতে সাহায্য করে।
মেশিনের সামঞ্জস্য, শেষ পর্যন্ত, টেপ, কাটার পদ্ধতি এবং সরঞ্জামগুলি আসলে কীভাবে উপাদানগুলিকে ফিড করে এবং পরিচালনা করে তার মধ্যে সম্পর্কের উপর নির্ভর করে। এই বিষয়গুলি ভালভাবে বোঝার ফলে নির্মাতারা অবহিত সরঞ্জাম পছন্দ করতে এবং কাটার অনুশীলনগুলি তৈরি করতে দেয় যা তাদের প্রতিদিনের উত্পাদনের মাধ্যমে যে টেপগুলি চলে তার জন্য সত্যই উপযুক্ত৷


 +86-576-88177528
 +86-576-88172167

 367# গুয়াংজিং রোড, জিয়াচেন স্ট্রিট, জিয়াওজিয়াং জেলা, তাইঝো শহর, চীন।

