
 英语
 中文简体
 西班牙语
 越南语
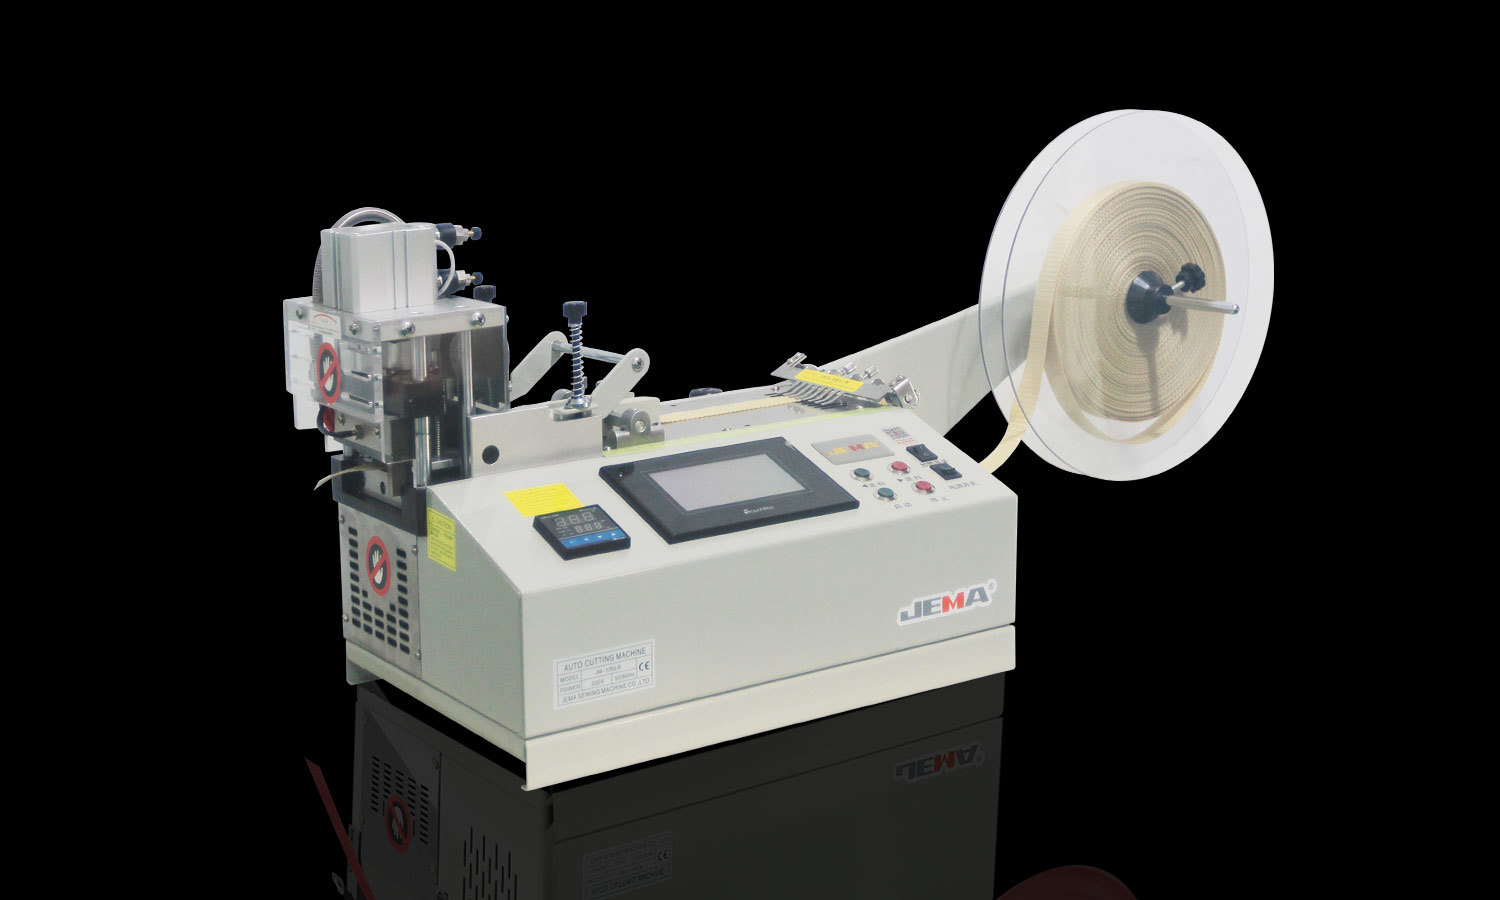
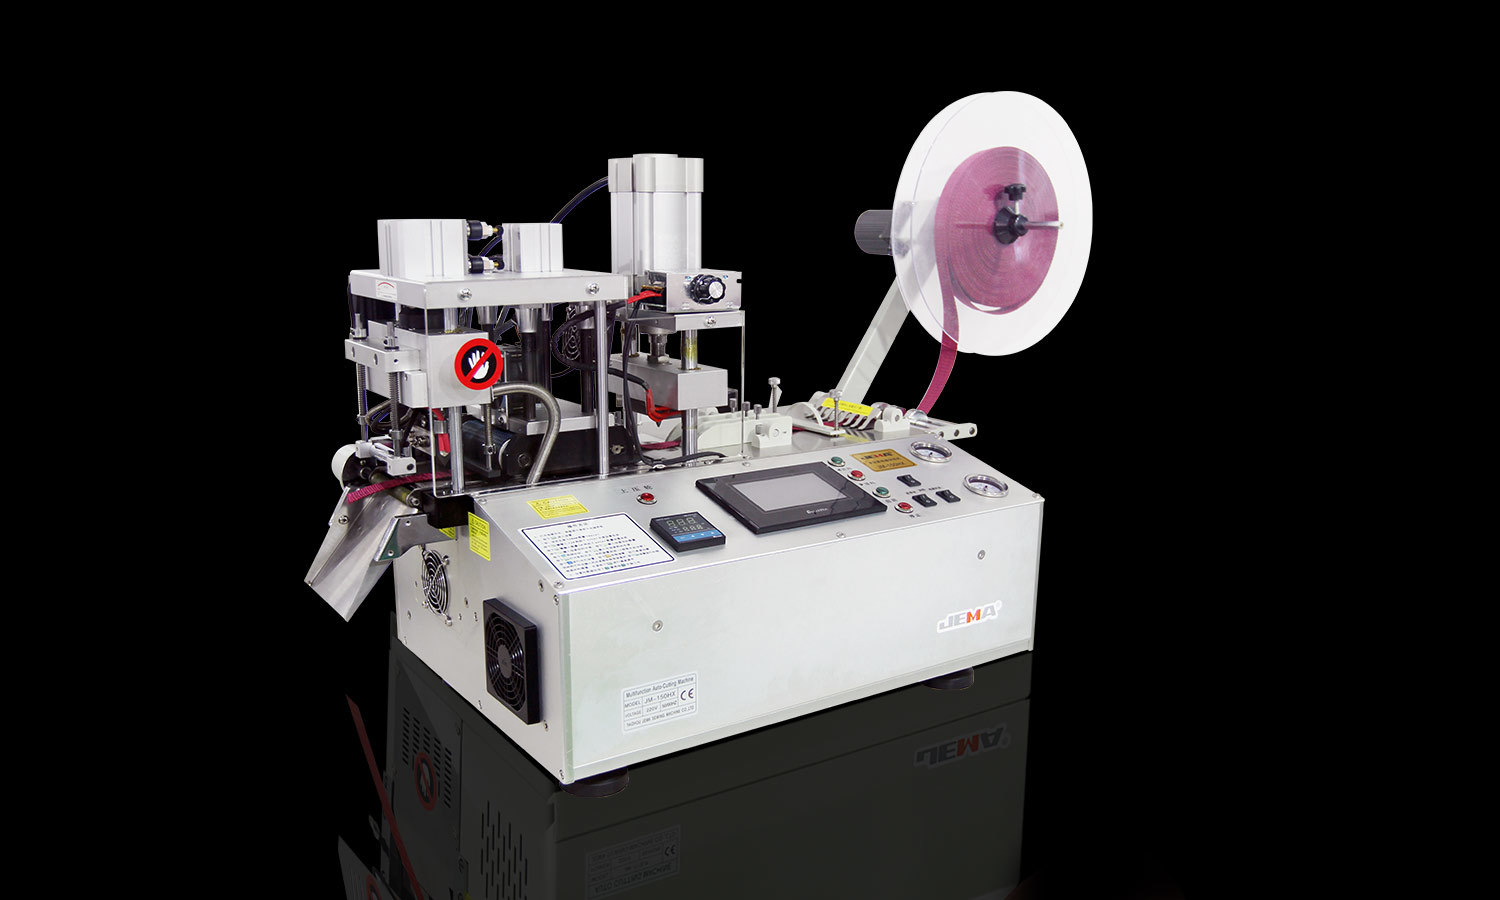
যান্ত্রিক কাটিং মেশিন এটি উত্পাদন, ধাতু প্রক্রিয়াকরণ, নির্মাণ এবং অন্যান্য শিল্প ক্ষেত্রের প্রধান। এটি কাঁচামালকে সেট আকার এবং মাত্রা সহ অংশে পরিণত করে, এর অর্থ ধাতব শীট কাটা বা মেশিনের উপাদান প্রস্তুত করা। এটি কতটা ভালভাবে সম্পন্ন হয়েছে তা সরাসরি পণ্যের গুণমান এবং উৎপাদন দক্ষতার উপর নির্ভর করে।
কাটিং সবসময় যা প্রত্যাশিত তা প্রদান করে না। প্রান্তগুলি অসম হয়ে যায়, রেখাগুলি কেটে যায়, পৃষ্ঠগুলি অবাঞ্ছিত চিহ্নগুলি তুলে নেয়, বা সমাপ্ত অংশগুলি তাদের অভিপ্রেত মাত্রা মিস করে। এই সমস্যাগুলোকে সাধারণত কাটিং এরর বলা হয়। এগুলি বিভিন্ন ধরণের যান্ত্রিক কাটিয়া সরঞ্জামগুলিতে দেখায় এবং প্রায়শই বিভিন্ন কারণগুলি তাদের ঘটাতে একত্রিত হয়।
এই ত্রুটিগুলির পিছনে কী রয়েছে তা জেনে নির্মাতারা উপকৃত হন। এটি অপারেটরদের উত্পাদনের সময় সমস্যাগুলি চিহ্নিত করতে, সরঞ্জামগুলিকে আরও ভালভাবে পরিচালনা করতে এবং কম উপাদানের অপচয় করতে সহায়তা করে। এটি উত্পাদন আরও সামঞ্জস্যপূর্ণ করে তোলে। কিছু ত্রুটি মেশিনের অবস্থার দিকে ফিরে আসে, যখন অন্যগুলি উপাদান বৈশিষ্ট্য, টুল নির্বাচন, ওয়ার্কপিস অবস্থান বা অপারেটরের অভ্যাস থেকে আসে।
যান্ত্রিক কাটিং অপারেশনে কাটিং ত্রুটিগুলি কী কী?
একটি কাটিং ত্রুটি হল কাটিং ফলাফল এবং সমাপ্ত ওয়ার্কপিসের প্রকৃত অবস্থার মধ্যে একটি ব্যবধান। ফাঁকটি মাত্রা, আকৃতি, প্রান্তের গুণমান বা পৃষ্ঠের চেহারাকে প্রভাবিত করতে পারে। কিছু ত্রুটি সুস্পষ্ট। অন্যরা শুধুমাত্র পরিদর্শন বা সমাবেশের সময় আলোতে আসে।
মাত্রিক ত্রুটিগুলি সাধারণের মধ্যে রয়েছে। একটি কাটা টুকরা প্রয়োজনের তুলনায় দীর্ঘ, খাটো, চওড়া বা সংকীর্ণ হতে পারে। এমনকি একটি ছোট পার্থক্য সমস্যা সৃষ্টি করে যখন অংশটিকে অন্যান্য উপাদানের সাথে ফিট করতে হয়। যেখানে বেশ কয়েকটি অংশ একসাথে একত্রিত হয়, সামঞ্জস্যপূর্ণ মাত্রা পণ্যটিকে সামঞ্জস্যপূর্ণ রাখে।
জ্যামিতিক ত্রুটি কাটার আকৃতি বা দিক পরিবর্তন করে। একটি সরল রেখা কোণিক, বাঁকা বা অমসৃণ হতে পারে। এটি ঘটতে পারে যখন কাটার সময় ওয়ার্কপিস চলে যায় বা যখন মেশিনটি একটি স্থিতিশীল কাটিয়া পথ ধরে রাখতে পারে না।
প্রান্ত ত্রুটি অন্য ঘন ঘন ফর্ম. কাটা পৃষ্ঠে burrs, রুক্ষ এলাকা, গর্ত বা অনিয়মিত চিহ্ন থাকতে পারে। তারা একটি উপাদানের চেহারা লুণ্ঠন এবং অতিরিক্ত সমাপ্তি কাজ জন্য কল করতে পারে।
উপাদানের বিকৃতিও ত্রুটি ঘটায়। তাপ, চাপ বা অনুপযুক্ত কাটিয়া অবস্থা একটি workpiece মোড়, মোচড় বা আকৃতি পরিবর্তন করতে পারে. যান্ত্রিক বল বা তাপমাত্রা পরিবর্তনের জন্য সংবেদনশীল উপকরণগুলির সাথে এটি সবচেয়ে গুরুত্বপূর্ণ।
প্রতিটি ত্রুটির একই কারণ নেই। একটি মাত্রিক পার্থক্য ভুল অবস্থান থেকে আসতে পারে, যখন একটি রুক্ষ প্রান্ত টুল বা উপাদানের অবস্থার সাথে সম্পর্কিত হতে পারে। ত্রুটির ধরন শনাক্ত করা এর উৎস খুঁজে বের করার দিকে একটি ভাল প্রথম পদক্ষেপ।
মেশিনের অবস্থা কীভাবে কাটিংয়ের নির্ভুলতাকে প্রভাবিত করে?
একটি কাটিং মেশিনের অবস্থা কাটিং প্রক্রিয়া কতটা স্থিতিশীল তার উপর সরাসরি প্রভাব ফেলে। মুভিং পার্টস, সাপোর্টিং স্ট্রাকচার এবং কাটিং কম্পোনেন্ট সব একসাথে কাজ করতে হবে। যখন একটি অংশ পরিধান করে, ঢিলে যায় বা সামঞ্জস্যের বাইরে চলে যায়, ফলাফলগুলি কম সামঞ্জস্যপূর্ণ হয়।
কম্পন একটি সাধারণ অপরাধী. একটি মেশিন যা অপারেশনের সময় খুব বেশি নড়াচড়া করে অসম প্রান্ত বা অসামঞ্জস্যপূর্ণ কাটিয়া পথ ছেড়ে যেতে পারে। আলগা উপাদান, একটি অস্থির ইনস্টলেশন পৃষ্ঠ, জীর্ণ যান্ত্রিক অংশ বা চলমান সিস্টেমে একটি ভারসাম্যহীনতা সবই এর কারণ হতে পারে।
মেশিনের ফ্রেমটিও গুরুত্বপূর্ণ। একটি স্থিতিশীল কাঠামো অপারেশন চলাকালীন ওয়ার্কপিস এবং টুলকে সমর্থন করে। যদি ফ্রেমটি ক্ষতিগ্রস্ত হয় বা এর উপাদানগুলি ভুলভাবে সংযোজন করা হয়, তাহলে কাটার অবস্থানটি লোডের নিচে স্থানান্তরিত হতে পারে।
যান্ত্রিক পরিধান ধীরে ধীরে পরিবর্তন আনে যা সবসময় দৃশ্যমান হয় না। চলমান অংশগুলি দীর্ঘ ব্যবহারের পরে অতিরিক্ত ক্লিয়ারেন্স বিকাশ করতে পারে, যা কাটার মাথার নড়াচড়া বা ওয়ার্কপিসের অবস্থানকে প্রভাবিত করে। পদ্ধতি পরিবর্তন না হওয়া সত্ত্বেও অপারেটররা মেশিনটিকে অসামঞ্জস্যপূর্ণ ফলাফল দিতে পারে।
অবস্থান এবং নিয়ন্ত্রণ উপাদান আরেকটি উদ্বেগ. যদি সিস্টেমটি অভিপ্রেত পথ বরাবর না চলে, তাহলে সমাপ্ত অংশটি মাত্রিক বা আকৃতির পার্থক্য দেখাতে পারে। পরিধান, সমন্বয় সমস্যা বা খুব কম পরিদর্শন কারণ হতে পারে.
নিয়মিত রক্ষণাবেক্ষণ এই ঝুঁকি কমায়। পরিষ্কার করা, সংযোগ পরীক্ষা করা, চলমান অংশগুলি পরিদর্শন করা এবং প্রস্তুতকারকের রক্ষণাবেক্ষণ নির্দেশিকা অনুসরণ করা সরঞ্জামগুলিকে ভাল কাজের অবস্থায় রাখতে সহায়তা করে। দৃশ্যমান ক্ষতি মেরামত করার জন্য রক্ষণাবেক্ষণ বন্ধ করা উচিত নয়। অনেক ওয়ার্কপিসকে প্রভাবিত করার আগে নিয়মিত পরিদর্শন পরিধানের প্রাথমিক লক্ষণগুলি প্রকাশ করতে পারে।
কাটিং টুল সমস্যা অসম ফলাফল হতে পারে?
কাটিয়া টুল উপাদান প্রকৃত পৃথকীকরণ করে. এর অবস্থা, আকৃতি এবং উপাদানের জন্য উপযুক্ত সবই সমাপ্ত প্রান্তকে প্রভাবিত করে। একটি জীর্ণ, ক্ষতিগ্রস্থ বা অনুপযুক্ত টুল মেশিনটি স্বাভাবিকভাবে চলার পরেও কাটার ত্রুটির কারণ হতে পারে।
পরিধান বারবার ব্যবহারের প্রাকৃতিক ফলাফল। কাটিয়া প্রান্ত ধীরে ধীরে তার আকৃতি হারায়, এটি কম কার্যকরভাবে উপাদান পৃথক. এটি কাটার সময় প্রতিরোধ বাড়ায় এবং রুক্ষ প্রান্ত, burrs বা অনিয়মিত পৃষ্ঠ ছেড়ে যেতে পারে।
একটি ক্ষতিগ্রস্ত প্রান্ত আরো লক্ষণীয় সমস্যা সৃষ্টি করে। ছোট চিপস, ফাটল বা অসম পরিধান কীভাবে টুলটি ওয়ার্কপিসের সাথে মিলিত হয় তা পরিবর্তন করে এবং কাটা চিহ্ন বা পার্থক্য দেখাতে পারে যা তার পথে পুনরাবৃত্তি হয়।
টুল নির্বাচনও গুরুত্বপূর্ণ। বিভিন্ন উপকরণের জন্য বিভিন্ন কাটিং পদ্ধতির প্রয়োজন, এবং একটি উপাদানের জন্য তৈরি একটি সরঞ্জাম অন্যটির উপর খারাপভাবে কাজ করতে পারে। একটি টুল নির্বাচন করার সময় উপাদান কঠোরতা, বেধ, গঠন এবং পৃষ্ঠের অবস্থা বিবেচনা করুন।
ইনস্টলেশন এছাড়াও ফলাফল প্রভাবিত করে. একটি সরঞ্জাম যা সঠিকভাবে সুরক্ষিত নয় তা অপারেশন চলাকালীন স্থানান্তরিত হতে পারে এবং একটি ভুলভাবে ইনস্টল করা একটি অসমভাবে ওয়ার্কপিসের সাথে যোগাযোগ করতে পারে।
সরঞ্জাম রক্ষণাবেক্ষণের জন্য সরঞ্জাম এবং সরঞ্জাম প্রস্তুতকারকের সুপারিশ অনুসরণ করুন। অপারেটরদের কাটিং প্রান্তগুলি পরিদর্শন করা উচিত, দৃশ্যমান ক্ষতির সন্ধান করা উচিত এবং তাদের অবস্থা আর কাজকে সমর্থন না করলে সরঞ্জামগুলি প্রতিস্থাপন করা উচিত। একটি ক্ষতিগ্রস্ত টুল চালানোর ফলে উৎপাদন সমস্যা বহুগুণ বেড়ে যেতে পারে এবং মেশিনে অতিরিক্ত চাপ পড়তে পারে।
কাটার সময় ওয়ার্কপিস পজিশনিং কেন গুরুত্বপূর্ণ?
একটি workpiece কাটা জুড়ে স্থিতিশীল থাকতে হবে। যদি এটি নড়াচড়া করে, পিছলে যায় বা প্রান্তিককরণের বাইরে বসে যায়, কাটা পথটি আর উদ্দেশ্যযুক্ত অবস্থানের সাথে মেলে না। ফলাফলটি ভুল মাত্রা, কোণীয় প্রান্ত বা অসামঞ্জস্যপূর্ণ আকার হতে পারে।
মেশিনের আগে ভুল অবস্থান শুরু হতে পারে। যদি উপাদানটি সঠিক রেফারেন্স পয়েন্টের বিপরীতে স্থাপন করা না হয় তবে কাটিং লাইনটি ইতিমধ্যে বন্ধ হয়ে গেছে। এমনকি যদি মেশিনটি তার প্রোগ্রাম করা বা সামঞ্জস্য করা পথটি পুরোপুরি অনুসরণ করে, সমাপ্ত অংশটি প্রয়োজনীয় মাত্রাগুলি মিস করতে পারে।
ক্ল্যাম্পিং আরেকটি মূল ফ্যাক্টর। কাটা শক্তির অধীনে আন্দোলন প্রতিরোধ করার জন্য ওয়ার্কপিসের যথেষ্ট সমর্থন প্রয়োজন। একটি আলগা বাতা অপারেশন চলাকালীন উপাদান স্থানান্তর করতে দেয়. অত্যধিক ক্ল্যাম্পিং বল সমস্যাও সৃষ্টি করে, বিশেষ করে পাতলা বা নমনীয় পদার্থ যা চাপে বাঁকে।
উপাদান আকৃতি পজিশনিং জটিল করতে পারে. বড় শীট, দীর্ঘ বিভাগ, বাঁকা উপাদান এবং অনিয়মিত workpieces বিভিন্ন সমর্থন ব্যবস্থা প্রয়োজন হতে পারে. উপাদানের কোনো অসমর্থিত অংশ কাটার সময় নড়াচড়া বা কম্পন করতে পারে।
প্রস্তুতিও মনোযোগের দাবি রাখে। ধুলো, তেল, পৃষ্ঠের ধ্বংসাবশেষ বা অসম প্রান্ত অবস্থানের সাথে হস্তক্ষেপ করতে পারে। একটি ওয়ার্কপিস যা ফ্ল্যাট বসে না তা সঠিকভাবে সমর্থিত একটি থেকে আলাদাভাবে কাটবে।
মেশিন শুরু করার আগে অপারেটরদের উপাদানের অবস্থান পরীক্ষা করা উচিত। তাদের নিশ্চিত করা উচিত যে ক্ল্যাম্পিং সিস্টেমটি ওয়ার্কপিসের সাথে উপযুক্ত এবং উপাদানটি সর্বত্র স্থিতিশীল থাকে। এই মৌলিক চেকগুলি ত্রুটিগুলি প্রতিরোধ করতে পারে যা অন্যথায় মেশিনে দোষারোপ করা যেতে পারে।
কিভাবে উপাদান বৈশিষ্ট্য কাটিং ত্রুটি প্রভাবিত করে?
উপকরণ সব একই ভাবে কাটা সাড়া না. তাদের শারীরিক বৈশিষ্ট্যগুলি নির্ধারণ করে যে তারা চাপ, ঘর্ষণ এবং তাপমাত্রা পরিবর্তনের অধীনে কীভাবে আচরণ করে। একটি পদ্ধতি যা একটি উপাদানের জন্য কাজ করে অন্যটির সাথে সমস্যা সৃষ্টি করতে পারে।
কঠোরতা একটি কারণ। হার্ড উপকরণ একটি উপযুক্ত টুল এবং অপারেটিং পদ্ধতির প্রয়োজন হতে পারে. ভুল টুলের সাথে, কাটার প্রতিরোধ বেড়ে যায়, যা টুল পরিধান বা একটি অসম প্রান্ত ঘটায়।
নরম উপকরণ বিভিন্ন চ্যালেঞ্জ তৈরি করে। তারা চাপের মধ্যে বিকৃত হতে পারে, কাটার সময় প্রসারিত হতে পারে বা টুলের সাথে লেগে থাকতে পারে, একটি পরিষ্কার কাটিং লাইন রাখা কঠিন করে তোলে।
বেধ সেইসাথে কাটিয়া অবস্থার পরিবর্তন. মোটা উপাদানের জন্য আরও কাটিয়া শক্তির প্রয়োজন হতে পারে, যখন পাতলা জিনিসগুলি বাঁকানো বা কম্পিত হওয়ার সম্ভাবনা বেশি। উপযুক্ত সমর্থন ছাড়া, ওয়ার্কপিস তার উদ্দেশ্য অবস্থান থেকে দূরে সরে যেতে পারে।
অভ্যন্তরীণ পার্থক্য অসুবিধা বাড়ায়। কিছু উপকরণ বিভিন্ন কঠোরতা বা কাঠামোর এলাকা ধারণ করে। এই বৈচিত্রগুলি কীভাবে টুলটি ওয়ার্কপিসের মধ্য দিয়ে চলে তা প্রভাবিত করে এবং প্রান্তের গুণমান পরিবর্তন করতে পারে।
পৃষ্ঠের অবস্থা উপেক্ষা করবেন না. মরিচা, আবরণ, ময়লা এবং অন্যান্য অনিয়ম হাতিয়ার যোগাযোগকে প্রভাবিত করতে পারে। কখনও কখনও পৃষ্ঠ সঠিক অবস্থান কঠিন করে তোলে।
কাটার পদ্ধতি বেছে নেওয়ার আগে নির্মাতাদের একটি উপাদানের বৈশিষ্ট্য বোঝা উচিত। উপাদান তথ্য, নমুনা পরীক্ষা এবং উত্পাদন পরিদর্শন সম্ভাব্য সমস্যাগুলি প্রকাশ করতে সহায়তা করে, যা বিশেষত কার্যকর যখন একটি নতুন উপাদান বিদ্যমান প্রক্রিয়ায় প্রবেশ করে।
ভুল অপারেটিং অনুশীলন ত্রুটি কাটা হতে পারে?
এমনকি ভাল আকারে মেশিন এবং টুল সহ, অপারেটিং অনুশীলন এখনও ফলাফল পরিবর্তন করতে পারে। যান্ত্রিক কাটিং প্রক্রিয়ায় সামঞ্জস্যপূর্ণ পরিচালনা এবং মনোযোগ প্রয়োজন। ছোট ভুল বারবার ত্রুটি বা কাটিং গুণমানে হঠাৎ ড্রপ তৈরি করতে পারে।
একটি অনুপযুক্ত কাটিয়া গতি পরিবর্তন করে কিভাবে টুলটি উপাদানের সাথে মিথস্ক্রিয়া করে। যদি প্রক্রিয়াটি উপাদান এবং সরঞ্জামের সংমিশ্রণের জন্য খুব দ্রুত চলে, তাহলে কাটাটি রুক্ষ বা অসম্পূর্ণ হতে পারে। যদি এটি খুব ধীর গতিতে চলে তবে কিছু অ্যাপ্লিকেশনে অতিরিক্ত ঘর্ষণ বা তাপ তৈরি হতে পারে।
কাটিয়া পথ এছাড়াও workpiece প্রয়োজনীয়তা মেলে আছে. ভুল সেটিংস বা একটি অনুপযুক্ত প্রারম্ভিক অবস্থান মেশিনটিকে ভুল পথে পাঠাতে পারে, যার ফলে বহু অংশে বারবার মাত্রিক ত্রুটি দেখা দেয়।
অসামঞ্জস্যপূর্ণ পদ্ধতিগুলি অপারেটর বা স্থানান্তরের মধ্যে পার্থক্য তৈরি করে। পজিশনিং, ক্ল্যাম্পিং বা উপাদান পরীক্ষা করার বিভিন্ন অভ্যাস, উদাহরণস্বরূপ, বিভিন্ন ফলাফলের দিকে নিয়ে যায়। পরিষ্কার অপারেটিং পদ্ধতি সেই পার্থক্যগুলি হ্রাস করে।
পরিদর্শন এড়িয়ে যাওয়া ঝামেলার আরেকটি উৎস। যদি প্রথম ওয়ার্কপিস চেক না করা হয়, তাহলে একটি ভুল সেটিং উৎপাদনের মাধ্যমে চালিয়ে যেতে পারে, এবং অনেক ত্রুটিপূর্ণ যন্ত্রাংশ কেউ খেয়াল করার আগেই জমা হতে পারে।
অপারেটর-সম্পর্কিত ত্রুটিগুলি কাটাতে প্রশিক্ষণ একটি বড় ভূমিকা পালন করে। অপারেটরদের মেশিনের কার্যকারিতা, নিরাপত্তা প্রয়োজনীয়তা, উপাদান পরিচালনার পদ্ধতি এবং কাটা সমস্যার প্রাথমিক লক্ষণগুলি বোঝা উচিত। সঠিক নির্দেশনা ছাড়াই সামঞ্জস্য করার চেষ্টা না করে কখন থামতে হবে এবং একটি অস্বাভাবিক অবস্থার রিপোর্ট করতে হবে তাও তাদের জানা উচিত।
একটি ধারাবাহিক রুটিন কাটার কাজকে আরও অনুমানযোগ্য করে তোলে। এতে ওয়ার্কপিস চেক করা, মেশিন সেটিংস নিশ্চিত করা, টুল পরিদর্শন করা এবং সমাপ্ত প্রান্ত পর্যালোচনা করা অন্তর্ভুক্ত করা উচিত।
কিভাবে নির্মাতারা সাধারণ কাটিয়া ত্রুটি সনাক্ত এবং হ্রাস করতে পারেন?
একটি কাটিয়া ত্রুটির উৎস খুঁজে বের করা সমাপ্ত ওয়ার্কপিস অধ্যয়ন করার চেয়ে বেশি লাগে। নির্মাতাদের মেশিন, টুল, উপাদান, অবস্থান পদ্ধতি এবং অপারেটিং পদ্ধতি একসাথে দেখা উচিত। এটি সামগ্রিক প্রক্রিয়ার একটি সমস্যা থেকে একটি একক সরঞ্জামের ত্রুটি বলা সহজ করে তোলে।
একটি ব্যবহারিক পরিদর্শন ত্রুটির ধরন থেকে শুরু হতে পারে।
| কাটার সমস্যা | সম্ভাব্য কারণ | পরিদর্শন ফোকাস |
|---|---|---|
| ভুল মাত্রা | পজিশনিং ত্রুটি বা অনুপযুক্ত মেশিন সেটিংস | রেফারেন্স পয়েন্ট এবং ওয়ার্কপিস পরিমাপ |
| অসম কাটিয়া প্রান্ত | টুল পরিধান বা অস্থির কাটিয়া শর্ত | কাটিং টুল অবস্থা এবং মেশিন আন্দোলন |
| কৌণিক কাটিং লাইন | ভুল প্রান্তিককরণ বা workpiece আন্দোলন | মেশিন প্রান্তিককরণ এবং clamping |
| Burrs বা রুক্ষ পৃষ্ঠতল | টুল অবস্থা বা উপাদান বৈশিষ্ট্য | টুল প্রান্ত এবং উপাদান উপযুক্ততা |
| ওয়ার্কপিস বিকৃতি | অতিরিক্ত চাপ বা তাপ | সমর্থন ব্যবস্থা এবং কাটিয়া পদ্ধতি |
| বারবার অসামঞ্জস্যপূর্ণ ফলাফল | মেশিন পরিধান বা অপারেটিং অনুশীলন পরিবর্তন | সরঞ্জামের অবস্থা এবং উত্পাদন পদ্ধতি |
এই টেবিলটিকে একটি সূচনা পয়েন্ট হিসাবে বিবেচনা করুন, একটি নির্দিষ্ট রোগ নির্ণয় নয়। একটি ত্রুটির বিভিন্ন সম্ভাব্য কারণ থাকতে পারে। কোন সামঞ্জস্য প্রয়োজন তা সিদ্ধান্ত নেওয়ার আগে নির্মাতাদের প্রকৃত কাজের অবস্থা পরিদর্শন করা উচিত।
প্রথম সমাপ্ত ওয়ার্কপিস চেক করলে তাড়াতাড়ি সমস্যা হয়। যদি ফলাফল প্রয়োজনীয়তার সাথে মেলে না, তবে চালিয়ে যাওয়ার আগে উত্পাদন সেটিংস এবং উপাদান অবস্থান পর্যালোচনা করুন। এই সহজ পদক্ষেপটি দীর্ঘ সময়ের মধ্যে ত্রুটিপূর্ণ টুকরাগুলির সংখ্যা কাটাতে পারে।
পরিদর্শন রেকর্ডগুলি বারবার নিদর্শনগুলিও প্রকাশ করতে সহায়তা করে। যদি নির্দিষ্ট ক্রিয়াকলাপ, উপাদান ব্যাচ বা মেশিন সেটআপগুলিতে অনুরূপ ত্রুটিগুলি উপস্থিত হয় তবে নির্মাতারা একটি সাধারণ কারণ খুঁজে পেতে পারেন। রেকর্ডগুলি সবচেয়ে গুরুত্বপূর্ণ যখন বেশ কয়েকটি মেশিন বা অপারেটর জড়িত থাকে।
প্রতিরোধমূলক রক্ষণাবেক্ষণ ত্রুটি হ্রাসের আরেকটি স্তম্ভ। নিয়মিত পরিদর্শন জীর্ণ সরঞ্জাম, আলগা উপাদান এবং প্রান্তিককরণ সমস্যা প্রকাশ করতে পারে এবং একটি পরিকল্পিত রুটিন সরঞ্জামের অবস্থাকে ট্র্যাক করা সহজ করে তোলে।
তাদের প্রভাব পরীক্ষা না করে একবারে একাধিক সমন্বয় করা এড়িয়ে চলুন। একবারে একটি প্রাসঙ্গিক ফ্যাক্টর পরিবর্তন করা কাটিং ফলাফলের উন্নতি হয়েছে কিনা তা দেখতে সহজ করে তোলে।
কাটিং ত্রুটি ঘটলে কি নিরাপত্তা বিষয় বিবেচনা করা উচিত?
কাটিং ত্রুটি শুধুমাত্র একটি মানের উদ্বেগ নয়. কিছু সমস্যা অনিরাপদ অপারেটিং অবস্থার দিকে নির্দেশ করতে পারে। অস্বাভাবিক কম্পন, টুলের ক্ষতি, অস্থির ওয়ার্কপিস বা মেশিনের অপ্রত্যাশিত চলাচল সবই দুর্ঘটনার ঝুঁকি বাড়ায়।
একটি ক্ষতিগ্রস্ত কাটিং টুল উপেক্ষা করবেন না. এটি অপারেশনের সময় ভেঙ্গে যেতে পারে বা আলগা টুকরোগুলো ফেলে দিতে পারে। কাটিং যন্ত্রাংশ পরিদর্শন, প্রতিস্থাপন বা পরিচালনা করার সময় অপারেটরদের মেশিন প্রস্তুতকারকের নির্দেশাবলী অনুসরণ করা উচিত।
একটি অস্থির ওয়ার্কপিস পাশাপাশি নিরাপত্তা ঝুঁকি তৈরি করে। যদি উপাদানটি অপ্রত্যাশিতভাবে সরে যায় তবে এটি কাটার পথ বা অনাকাঙ্ক্ষিত উপায়ে মেশিনের উপাদানগুলিকে স্পর্শ করতে পারে। অপারেটরের নিরাপত্তার জন্য যথাযথ সমর্থন এবং ক্ল্যাম্পিং ব্যাপার যতটা পণ্যের নির্ভুলতার জন্য।
অপারেটরদের কখনই মেশিনটি চলাকালীন আটকে থাকা উপাদানগুলি সরানোর বা চলমান উপাদানগুলি সামঞ্জস্য করার চেষ্টা করা উচিত নয়, যদি না সরঞ্জামগুলি বিশেষভাবে এর জন্য ডিজাইন করা হয়। মেশিনটি বন্ধ করুন এবং পরিদর্শন বা রক্ষণাবেক্ষণের আগে প্রাসঙ্গিক নিরাপত্তা নির্দেশাবলী অনুযায়ী এটি বিচ্ছিন্ন করুন।
প্রতিরক্ষামূলক সরঞ্জাম এবং মেশিন গার্ড স্বাভাবিক অপারেশন সময় জায়গায় থাকা উচিত. অপারেটরদের কর্মক্ষেত্রের নিরাপত্তা পদ্ধতি অনুসরণ করা উচিত এবং জরুরি স্টপ, নিরাপদ উপাদান পরিচালনা এবং সরঞ্জাম পরিদর্শনে প্রশিক্ষণ দেওয়া উচিত।
অস্বাভাবিক শব্দ, কম্পন, তাপ বা নড়াচড়ার পাশাপাশি একটি কাটিয়া ত্রুটি দেখা দিলে, প্রক্রিয়া বন্ধ করুন এবং পরিদর্শন করুন। কারণ না জেনে চাপ দিলে আরও যন্ত্রপাতির ক্ষতি হতে পারে বা একটি বিপজ্জনক কাজের অবস্থা হতে পারে।
অপারেটর, রক্ষণাবেক্ষণ স্টাফ এবং উত্পাদন সুপারভাইজারদের মধ্যে পরিষ্কার যোগাযোগ নিশ্চিত করে যে কাটিং সমস্যাগুলি রিপোর্ট করা এবং সঠিকভাবে পরিচালনা করা হয়। একটি ত্রুটিকে প্রক্রিয়া সম্পর্কে দরকারী তথ্য হিসাবে বিবেচনা করুন, শুধুমাত্র একটি ওয়ার্কপিস বাতিল করার কারণ নয়৷৷

 +86-576-88177528
 +86-576-88172167

 367# গুয়াংজিং রোড, জিয়াচেন স্ট্রিট, জিয়াওজিয়াং জেলা, তাইঝো শহর, চীন।

