
 英语
 中文简体
 西班牙语
 越南语
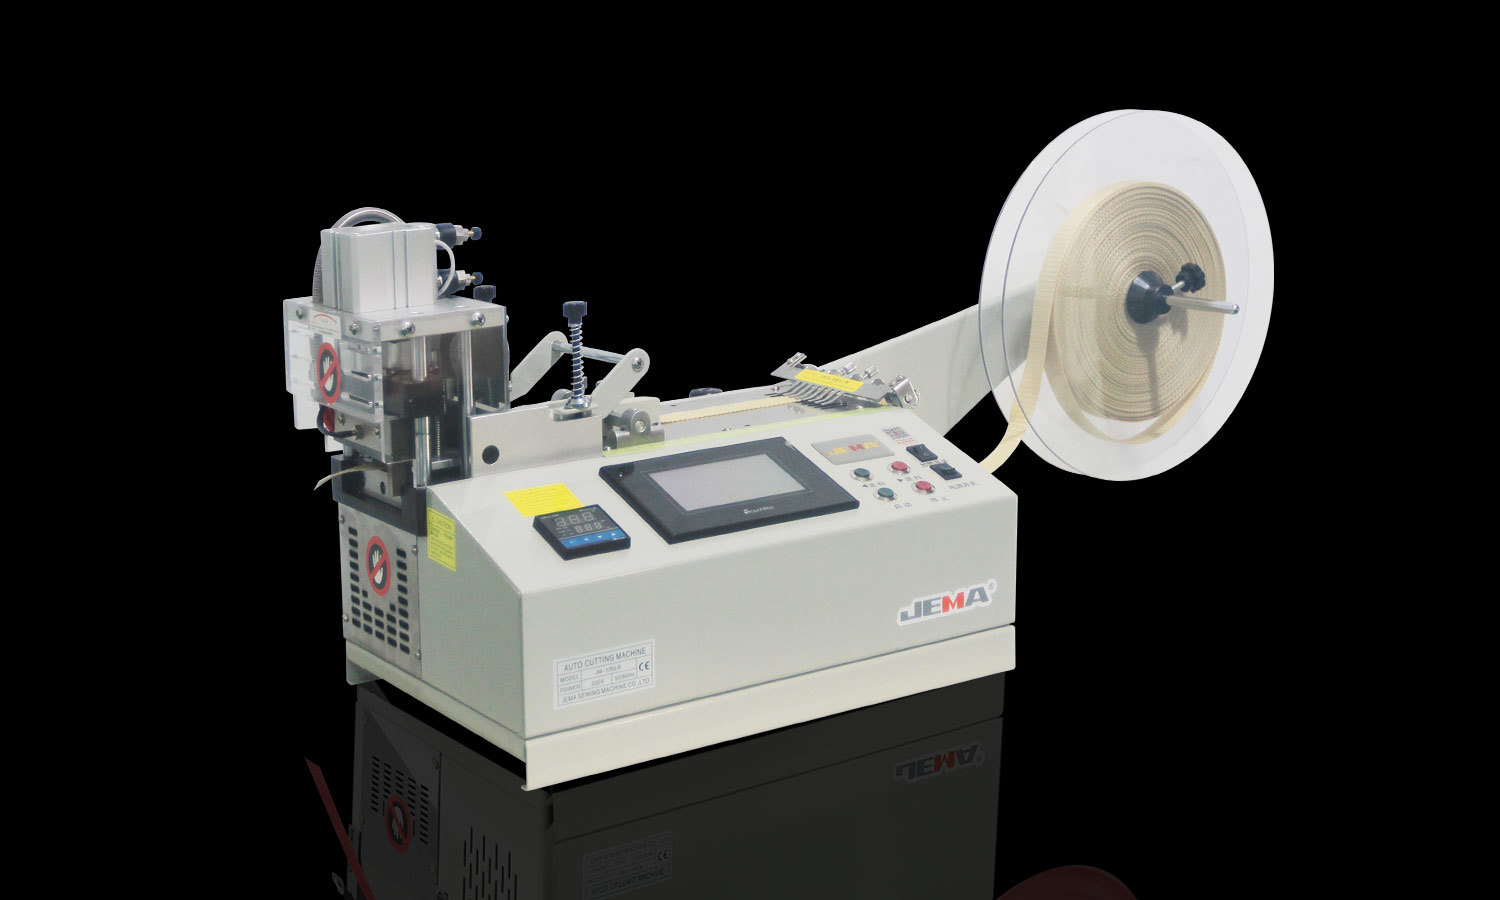
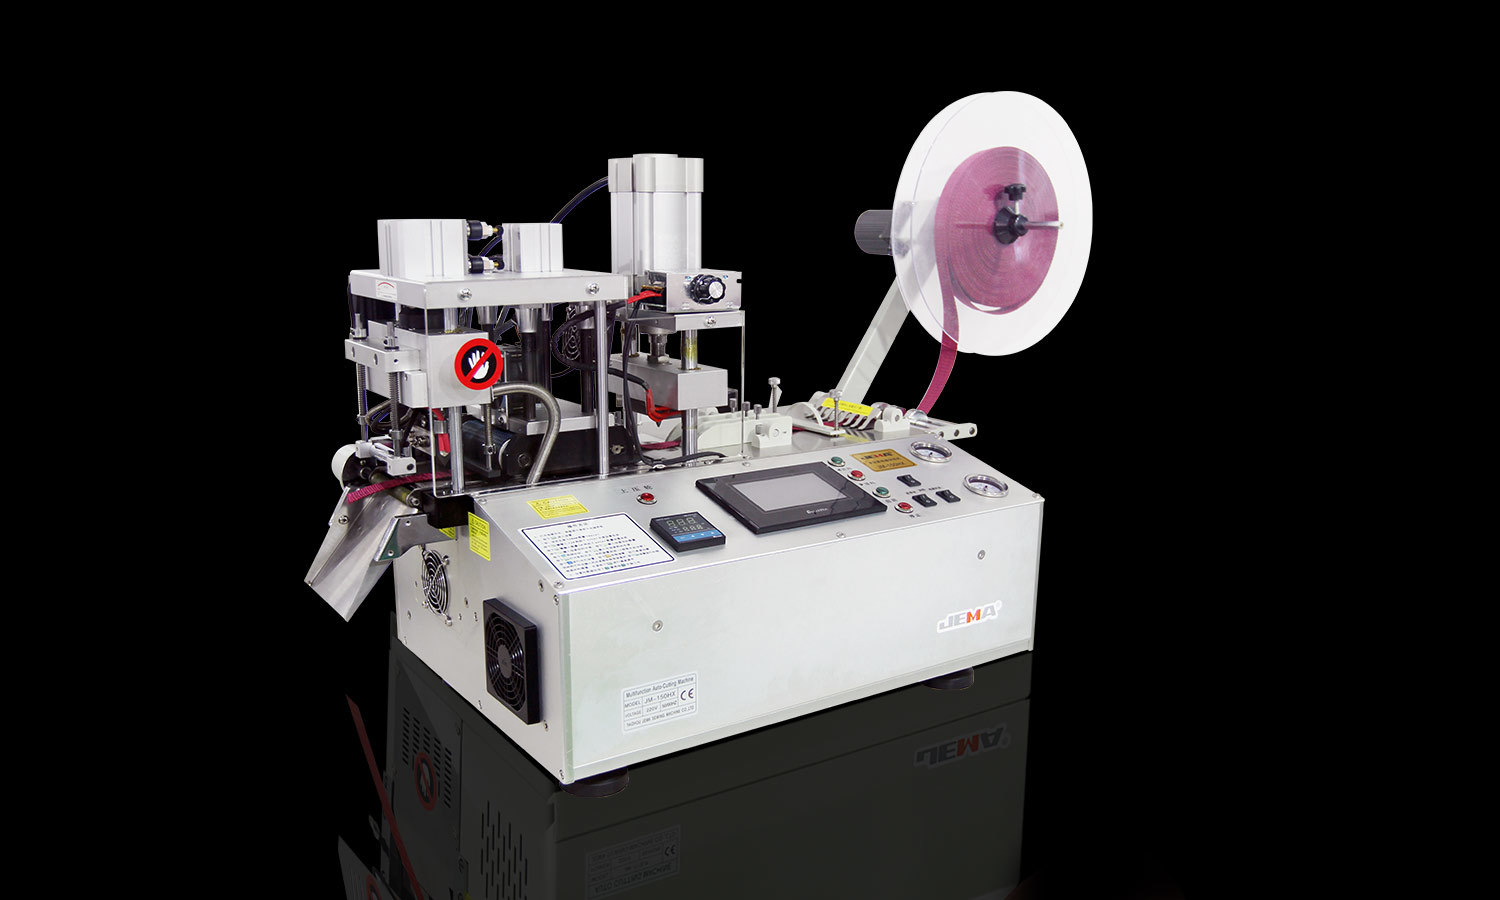
টেপ রোল slitting সহজ দেখায়. একটি প্রশস্ত রোল মেশিনে যায়, উপাদানটি সংকীর্ণ প্রস্থে কাটা হয় এবং সমাপ্ত রোলগুলি পরবর্তী ধাপে বা চালানের জন্য প্রস্তুত করা হয়। কিন্তু ব্লেড গল্পের অংশ মাত্র। টেপটি কীভাবে মেশিনের মাধ্যমে ভ্রমণ করে তা ঠিক ততটাই গুরুত্বপূর্ণ।
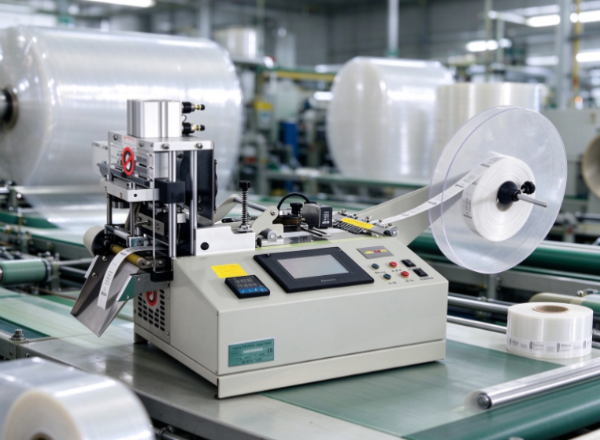
উত্তেজনা নিয়ন্ত্রণ এখানে কেন্দ্রীয়। এটি টেপটিকে স্থিরভাবে নড়াচড়া করে যখন এটি ক্ষতবিক্ষত, চেরা এবং ছোট রোলগুলিতে পুনঃস্থাপন করা হয়। উত্তেজনা খারাপভাবে পরিচালনা করুন এবং টেপটি প্রসারিত, বলি, প্রবাহ বা অসমভাবে বাতাস করতে পারে। এই ত্রুটিগুলি সমাপ্ত রোলগুলির চেহারাকে ক্ষতিগ্রস্থ করে এবং তারা প্রায়শই পরবর্তী ব্যবহারেও কার্যক্ষমতাকে ক্ষতিগ্রস্থ করে।
টেপগুলি একই ভাবে বল টানার প্রতি প্রতিক্রিয়া দেখায় না। একটি পাতলা ফিল্ম একটি পুরু আঠালো পণ্য থেকে ভিন্নভাবে আচরণ করে। কাগজ-ভিত্তিক টেপ, ফোম টেপ এবং অন্যান্য নমনীয় উপকরণগুলির প্রত্যেকের নিজস্ব হ্যান্ডলিং প্রয়োজন রয়েছে। একজন প্রস্তুতকারকের জন্য, টেনশন নিয়ন্ত্রণ শেখা একটি স্লিটিং প্রক্রিয়া তৈরির অংশ যা এটির সামনে থাকা উপাদানটির জন্য উপযুক্ত।
1. টেপ রোল স্লিটিং-এ টেনশন কন্ট্রোল বলতে কী বোঝায়?
টেনশন কন্ট্রোল মানে টেপের উপর টানা বল পরিচালনা করা যেহেতু এটি একটি স্লিটিং মেশিনের মাধ্যমে চলে। টেপটি মসৃণভাবে সরাতে এবং অবস্থানে থাকার জন্য যথেষ্ট টান প্রয়োজন। বলটি এত শক্তিশালী হতে পারে না যে এটি উপাদানটিকে প্রসারিত করে, বিকৃত করে বা ক্ষতি করে।
টেপ সাধারণত বিভিন্ন পর্যায়ের মধ্য দিয়ে যায়। এটি একটি বৃহৎ সাপ্লাই রোল থেকে শুরু হয়, কাটিয়া এলাকার মধ্য দিয়ে প্রবাহিত হয়, তারপর ছোট কোরের দিকে প্রবাহিত হয়। প্রতিটি পর্যায় উপাদানটি কীভাবে আচরণ করে তা প্রভাবিত করে।
সরবরাহ রোল খুব অবাধে unwind যাক এবং টেপ শিথিল এবং wanders যায়. রিউইন্ডারে খুব জোরে টানুন এবং উপাদানটি খুব শক্তভাবে প্রসারিত বা প্যাক করে। যেভাবেই হোক, ত্রুটিগুলি দেখা যায় যেগুলি রোলগুলি শেষ হয়ে গেলে ঠিক করা কঠিন৷
উত্তেজনা নিয়ন্ত্রণ শুরু থেকে শেষ পর্যন্ত এই শক্তিগুলির ভারসাম্য বজায় রাখে। মেশিনের উপর নির্ভর করে, এর অর্থ হতে পারে যান্ত্রিক সমন্বয়, সেন্সর, ব্রেক বা স্বয়ংক্রিয় নিয়ন্ত্রণ। সেটআপ ভিন্ন, কিন্তু উদ্দেশ্য একই থাকে: টেপটিকে চাপ না দিয়ে স্থিতিশীল রাখুন।
টেনশন টেপ যতটা সম্ভব শক্ত করা সম্পর্কে নয়। বিভিন্ন উপকরণ বিভিন্ন শর্ত প্রয়োজন. একটি সেটিং যা একটি টেপের জন্য উপযুক্ত, অন্যটির জন্য ভুল হতে পারে, এমনকি একই মেশিনেও।
তাই একটি কাজ শুরু করার আগে, অপারেটরদের টেপের নির্মাণ, বেধ, নমনীয়তা, আঠালো বৈশিষ্ট্য এবং উদ্দেশ্যযুক্ত ব্যবহার ওজন করা উচিত।
2. কিভাবে উত্তেজনা নিয়ন্ত্রণ স্লিটিং গুণমানকে প্রভাবিত করে?
স্লিট রোলের গুণমান ব্লেডের অবস্থা, উপাদানের বৈশিষ্ট্য, মেশিনের প্রান্তিককরণ এবং ঘুরানোর আচরণের উপর নির্ভর করে। টেনশন এইগুলির অনেকগুলিকে একত্রে বেঁধে দেয়, কারণ এটি টেপটি কাটার আগে, সময় এবং পরে কীভাবে আচরণ করে তা আকার দেয়।
যখন উপাদানটি কাটিং এলাকার মধ্য দিয়ে স্থিরভাবে চলে, তখন কাটার পথটি সামঞ্জস্যপূর্ণ থাকে। যখন টেপটি সরে যায় বা আলগা হয়ে যায়, কাটাটি অসমান হয়ে যায়। রোলগুলির তখন ছিদ্রযুক্ত প্রান্ত বা ভুল আকৃতি থাকতে পারে।
উত্তেজনা এছাড়াও টেপ নিজেই প্রভাবিত করে। অত্যধিক টান নমনীয় উপকরণ প্রসারিত করে, এবং অস্থির টান বলি বা ভাঁজ তৈরি করতে দেয়। এই ধরনের ত্রুটিগুলি পরিদর্শনের সময় বা টেপটি একটি পৃষ্ঠে প্রয়োগ করা হলে আরও স্পষ্টভাবে দেখা যায়।
পাতলা, নরম বা সহজে বিকৃত উপাদানগুলি সংবেদনশীল। তারা কীভাবে ভ্রমণ করে তার একটি ছোট পরিবর্তন তাদের কাটিয়া পয়েন্টে নিয়ে যেতে পারে।
একটি আলগা বা অমসৃণ পথে কাটা অংশে প্রবেশ করা একটি টেপের চিত্র করুন। ব্লেডগুলি ভাল আকারে হতে পারে, তবুও উপাদানটি সমতল থাকবে না। কাটা wanders, এবং সমাপ্ত রোল অতিরিক্ত পরিদর্শন বা rework প্রয়োজন.
একটি স্থিতিশীল পথ ত্রুটি-মুক্ত আউটপুটের গ্যারান্টি দেয় না। এটি কাটিং সিস্টেমকে একটি নির্ভরযোগ্য সূচনা বিন্দু দেয়, এবং অপারেটররা তখন অন্যান্য কারণগুলি দেখতে পারে যখন সমস্যা দেখা দেয়।
3. টেপের টান খুব বেশি বা খুব কম হলে কী সমস্যা হতে পারে?
ভুল উত্তেজনা উপাদান এবং উৎপাদন পর্যায়ের উপর নির্ভর করে বিভিন্ন সমস্যার সৃষ্টি করে। লক্ষণগুলি জানা অপারেটরদের প্রতিবার ব্লেডকে দোষারোপ করার পরিবর্তে আসল কারণটি সন্ধান করতে দেয়৷
যখন উত্তেজনা খুব বেশি হয়
অত্যধিক উত্তেজনা টেপের উপর অপ্রয়োজনীয় চাপ রাখে। নমনীয় ছায়াছবি প্রসারিত হয়, এবং কিছু উপকরণ বিকৃত হয় যখন তারা অতিক্রম করে। আঠালো স্তর বা ব্যাকিং ভারী টানের অধীনে ভিন্নভাবে প্রতিক্রিয়া করতে পারে।
রিওয়াইন্ডিংয়ের সময় উচ্চ উত্তেজনা রোলগুলি দেয় যা তাদের ব্যবহারের জন্য খুব শক্তভাবে প্যাক করা হয়। কখনও কখনও রোলটি বিকৃত হয়ে যায় বা আরাম করা শক্ত হয়ে যায়। সংবেদনশীল উপাদানগুলি প্রান্তের ক্ষতি বা ঘুরার পরে আকৃতির পরিবর্তন দেখাতে পারে।
যখন টেনশন খুব কম হয়
খুব কম টেনশন টেপটিকে ঘুরতে দেয়, ভাঁজ করে বা আলগা অংশ গঠন করে। এটি কাটা জায়গায় সমতল থাকবে না, তাই পরিষ্কার, সামঞ্জস্যপূর্ণ প্রান্তগুলি পাওয়া কঠিন।
কম ঘুর টান আলগা রোল দেয়. হ্যান্ডলিং, স্টোরেজ বা পরিবহনের সময় স্তরগুলি স্থানান্তরিত হয়। একবার একজন গ্রাহক টেপ ব্যবহার করা শুরু করলে, অসম ঘূর্ণন মসৃণভাবে বিতরণ করা কঠিন করে তোলে।
যখন উত্পাদনের সময় উত্তেজনা পরিবর্তিত হয়
ওঠানামা করা উত্তেজনা অসামঞ্জস্যপূর্ণ ফলাফল তৈরি করে এমনকি যদি শুরুর সেটআপটি ভালো দেখায়। একটি রোল ভালভাবে শুরু হতে পারে এবং সরবরাহ রোল সঙ্কুচিত হওয়ার সাথে সাথে বা ঘূর্ণায়মান অবস্থার পরিবর্তনের সাথে সাথে ত্রুটিগুলি বিকাশ করতে পারে।
| টেনশনের অবস্থা | সম্ভাব্য প্রভাব | অপারেটরদের কি পরিদর্শন করতে হবে |
|---|---|---|
| অত্যধিক টানা বল | প্রসারিত, বিকৃতি, বা শক্তভাবে ক্ষত রোল | উপাদান প্রতিক্রিয়া এবং ঘুর সেটিংস |
| অপর্যাপ্ত টানা বল | বলি, আলগা রোল, বা উপাদান আন্দোলন | ওয়েব পাথ এবং টান স্থায়িত্ব |
| অস্থির উত্তেজনা | একটি রোলের বিভাগগুলির মধ্যে তারতম্য | সরবরাহ, কাটা এবং রিওয়াইন্ডিং আচরণ |
একটি উপসর্গের বিভিন্ন কারণ থাকতে পারে। একটি কুঁচকানো রোল উত্তেজনা পরিবর্তন, দুর্বল প্রান্তিককরণ, ক্ষতিগ্রস্ত রোলার বা রুক্ষ হ্যান্ডলিং থেকে আসতে পারে। একক অপরাধী না ধরে পুরো প্রক্রিয়াটি দেখুন।
4. কেন বিভিন্ন টেপ উপাদানের বিভিন্ন টেনশন সেটিংস প্রয়োজন?
টেপগুলি গঠন এবং আচরণে ব্যাপকভাবে পরিবর্তিত হয়। কিছু একটি পাতলা ফিল্ম ব্যাকিং আছে. অন্যরা কাগজ, ফ্যাব্রিক, ফেনা বা অন্য কিছু ব্যবহার করে। আঠালো স্তর এবং শেষ ব্যবহার পাশাপাশি পৃথক.
এই পার্থক্যগুলি পরিবর্তন করে যে কীভাবে একটি টেপ টানা বল পরিচালনা করে। নমনীয় ফিল্ম ভারী টান অধীনে প্রসারিত. কাগজ ভিত্তিক টেপ creases বা অশ্রু যদি এটি মোটামুটিভাবে চিকিত্সা করা হয়. ফোম টেপ চাপে কম্প্রেস বা আকৃতি পরিবর্তন করে। নরম-সারফেসযুক্ত উপকরণগুলি রোলার এবং অন্যান্য মেশিনের অংশগুলির সাথে যোগাযোগের বিষয়েও স্পর্শকাতর হতে পারে।
একই সেটিং বিভিন্ন পণ্যে বিভিন্ন ফলাফল দিতে পারে। অনুমান করবেন না যে একটি সেটআপ যা একটি টেপের জন্য কাজ করেছে তা সরাসরি অন্যটিতে নিয়ে যাবে।
সরবরাহ রোল প্রস্থ এবং অবস্থার ব্যাপার খুব. একটি বড় রোল একটি ছোট রোল থেকে আলাদাভাবে আচরণ করে যখন এটি খুলে যায়। বেধ, ব্যাকিং শক্তি, আঠালো বৈশিষ্ট্য এবং স্টোরেজ শর্ত সব একটি ভূমিকা পালন করে.
একটি ব্যবহারিক পদ্ধতি হল প্রতিটি বস্তুগত পরিবারের জন্য উপযুক্ত শর্ত সেট করা এবং ট্রায়াল রানে তাদের নিশ্চিত করা। অপারেটররা নিয়মিত উত্পাদনের জন্য সেটআপ অনুমোদন করার আগে কাটা প্রান্ত, পৃষ্ঠ, রোল আকৃতি এবং খোলার সহজতা পরীক্ষা করে।
গুরুত্ব সহকারে ইনকামিং উপাদান পরিবর্তন নিন. যখন একটি নতুন ব্যাচ ভিন্নভাবে আচরণ করে, তখন তার অবস্থা পরীক্ষা করুন এবং বিদ্যমান সেটআপ পর্যালোচনা করুন। কারণ না জেনে টেনশন সামঞ্জস্য করা নতুন সমস্যা প্রবর্তন করতে পারে।
উপাদান-নির্দিষ্ট হ্যান্ডলিং অপ্রয়োজনীয় জটিলতা নয়। এটি কীভাবে তৈরি করা পণ্যগুলির সাথে স্লিটিং প্রক্রিয়া খাপ খায়।
5. কিভাবে টেনশন নিয়ন্ত্রণ রিওয়াইন্ডিং এবং সমাপ্ত রোল আকৃতিকে প্রভাবিত করে?
ব্লেডগুলি টেপটিকে সংকীর্ণ স্ট্রিপে বিভক্ত করলে স্লিটিং শেষ হয় না। উপাদানটিকে এখনও রোলগুলিতে ক্ষতবিক্ষত করতে হবে যা স্থিতিশীল, পরিচালনা করা সহজ এবং গ্রাহকের আবেদনের জন্য সঠিক।
রিওয়াইন্ডিং টেনশন নির্ধারণ করে কিভাবে প্রতিটি স্তর নীচের একটিতে বসে। অসম বল একটি শিথিল কেন্দ্র, ছিদ্রযুক্ত প্রান্ত বা প্রস্থ জুড়ে বিভিন্ন নিবিড়তা ছেড়ে যেতে পারে। সমাপ্ত পণ্য তারপর বেমানান দেখায় এবং খারাপভাবে unwind হতে পারে.
একটি টাইট রোল স্বয়ংক্রিয়ভাবে একটি ভাল রোল নয়। ডান ঘুরার অবস্থা উপাদান, রোল গঠন এবং কিভাবে পণ্য ব্যবহার করা হবে উপর নির্ভর করে। অত্যধিক চাপ সংবেদনশীল উপাদানগুলিকে বিকৃত করে, এবং খুব কম রোলটিকে অস্থির করে।
মূল বিষয়টিও গুরুত্বপূর্ণ। একটি দরিদ্র, ক্ষতিগ্রস্থ বা ভুল স্থান পরিবর্তনের সময় রোলটিকে কেন্দ্রীভূত হতে বাধা দেয়। টেনশন কন্ট্রোল এটির জন্য সম্পূর্ণরূপে তৈরি করতে পারে না, তাই উইন্ডিং সিস্টেম এবং কোর একসাথে পরীক্ষা করুন।
প্রান্ত প্রান্তিককরণ আরেকটি বিন্দু. যদি টেপটি ঘুরতে থাকা এলাকায় অসমভাবে প্রবেশ করে, রোলটি প্রান্তের প্রান্ত বা ধাপযুক্ত চেহারা দিয়ে শেষ হতে পারে। স্থিতিশীল উত্তেজনা উপাদান নিয়ন্ত্রণে রাখে, কিন্তু সঠিক প্রান্তিককরণ এবং নির্দেশিকা এখনও প্রয়োজন।
প্রস্তুতকারকদের জন্য যারা স্বয়ংক্রিয় প্যাকেজিং লাইন বা অন্যান্য সরঞ্জামগুলিতে টেপ সরবরাহ করে, রোল সামঞ্জস্যতা আরও বেশি গণনা করে। গ্রাহকরা রোলগুলি আশা করে যা হঠাৎ প্রতিরোধ, স্থানান্তর বা স্টপেজ ছাড়াই শান্ত হয়। টেপটি সঠিক প্রস্থে কাটা হলেও অসম ঘূর্ণন সমস্যা পরিচালনা করতে পারে।
তাই সমাপ্ত রোলের বাইরের চেয়ে বেশি পরিদর্শন করুন। এটি কতটা দৃঢ়, প্রান্তগুলি কীভাবে সারিবদ্ধ এবং টেপটি প্রত্যাশিত হিসাবে খুলেছে কিনা তা পরীক্ষা করুন৷
6. উত্তম উত্তেজনা নিয়ন্ত্রণ কি উপাদান বর্জ্য কমাতে সাহায্য করতে পারে?
টেপ রূপান্তর করার ক্ষেত্রে বর্জ্য একটি আসল উদ্বেগ, কারণ একটি ত্রুটি প্রায়শই এটির আশেপাশের উপাদানগুলিকে নষ্ট করে দেয়, কেবল যে জায়গা থেকে এটি শুরু হয় তা নয়। যখন উত্তেজনা অস্থির হয়ে যায়, তখন অপারেটরদের মেশিনটি বন্ধ করতে হতে পারে, রোলটি পরিদর্শন করতে হবে, সেটআপ সামঞ্জস্য করতে হবে এবং ক্ষতিগ্রস্ত বিভাগগুলি কেটে ফেলতে হবে।
এই স্টপগুলি সময় ব্যয় করে এবং একটি রানের ব্যবহারযোগ্য আউটপুট সঙ্কুচিত করে। যদি একটি ত্রুটি দেরিতে পাওয়া যায়, আরও উপাদান ইতিমধ্যে খারাপ পরিস্থিতিতে প্রক্রিয়া করা হয়েছে।
স্থিতিশীল উত্তেজনা বস্তুগত পথ নিয়ন্ত্রণে রেখে এই ঝুঁকিগুলির কিছু কম করে। এটি সমস্যাগুলি সনাক্ত করা সহজ করে এবং অপারেটরদের অবস্থা স্থির রাখতে সাহায্য করে। কিন্তু একা টেনশন নিয়ন্ত্রণ সব বর্জ্য প্রতিরোধ করবে না। ব্লেড পরিধান, দুর্বল উপাদান, মিসলাইনমেন্ট এবং হ্যান্ডলিং ভুল সবই এতে যোগ করে।
বর্জ্য কাটা প্রক্রিয়াটি দেখার সাথে শুরু হয়। যদি ত্রুটিগুলি একটি দৌড়ের শুরুতে প্রদর্শিত হতে থাকে তবে প্রাথমিক সেটআপটি পর্যালোচনা করুন। সাপ্লাই রোল খুলে যাওয়ার সাথে সাথে সেগুলি বিকাশ করলে, সেই পর্যায়ে উত্তেজনা পরিবর্তন হয় কিনা তা পরীক্ষা করুন। যদি সমাপ্ত রোলগুলি অসমভাবে বাতাস করে, রিওয়াইন্ডিং বিভাগে আরও শক্ত করে দেখুন।
পুনরাবৃত্ত সমস্যাগুলির একটি রেকর্ড রাখা নিদর্শনগুলির থেকে এক-বন্ধ ত্রুটিগুলিকে আলাদা করতে সাহায্য করে যার সমাধান প্রয়োজন৷ বিন্দু কোন স্পষ্ট কারণ ছাড়া মেশিন tweaking রাখা হয় না. প্রক্রিয়াটি কোথায় অস্থির হয়ে যায় তা খুঁজে বের করা এবং সেই কারণটি মোকাবেলা করা।
বর্জ্য এড়ানোর ফলে পুনরায় কাজ এবং পুনরাবৃত্তি পরিদর্শনও কমে যায়। এই লাভগুলি স্থির অপারেটিং অভ্যাসের উপর নির্ভর করে এবং কীভাবে উপাদানটি মেশিনে প্রতিক্রিয়া জানায় তার একটি পরিষ্কার বোঝার উপর নির্ভর করে।
7. টেনশন নিয়ন্ত্রণ সামঞ্জস্য করার সময় অপারেটরদের কী পরীক্ষা করা উচিত?
স্ট্রাকচার্ড রুটিনের সাথে টেনশন অ্যাডজাস্টমেন্ট আরও ভাল কাজ করে। পরিদর্শন ছাড়াই করা বড় পরিবর্তনগুলি নতুন ত্রুটি তৈরি করে এবং আসলটি আড়াল করে।
টেপ এবং মেশিন চেক করে শুরু করুন। ক্ষতিগ্রস্থ উপাদান, নোংরা রোলার, জীর্ণ অংশ বা একটি খারাপভাবে বসে থাকা রোল টেনশন ফল্টের মতো দেখতে সমস্যা সৃষ্টি করতে পারে।
বস্তুগত পথটিও পর্যালোচনা করুন। টেপটি অপ্রয়োজনীয় ঘর্ষণ বা পাশ দিয়ে প্রবাহ ছাড়াই মেশিনের মধ্য দিয়ে চলা উচিত। যদি এটি একটি কোণে কাটিয়া এলাকায় প্রবেশ করে, তাহলে টেনশন পরিবর্তন করা অন্তর্নিহিত সমস্যাটি ঠিক করবে না।
সম্পূর্ণ উত্পাদনের আগে একটি সেটআপ পরীক্ষা করার জন্য ট্রায়াল রান একটি ভাল উপায়। তাদের সময়, অপারেটররা কাটা প্রান্তগুলি পরিদর্শন করে, বলি বা স্ট্রেচিং সন্ধান করে এবং পরীক্ষা করে যে সমাপ্ত রোলগুলি স্থিতিশীল রয়েছে। ফলাফল সম্মত মানের প্রয়োজনীয়তা সঙ্গে তুলনা করা হয়.
বেশ কয়েকটি চেক এই প্রক্রিয়াটিকে সমর্থন করে:
- ইনকামিং রোল পরিদর্শন করুন। দৃশ্যমান ক্ষয়ক্ষতি, অসম প্রান্ত বা অন্য কোনো কিছুর সন্ধান করুন যা আনওয়াইন্ডিংকে প্রভাবিত করতে পারে।
- মেশিন পাথ পরীক্ষা করুন. নিশ্চিত করুন যে টেপটি সঠিক রোলার এবং কাটিং এরিয়ার মাধ্যমে ইচ্ছাকৃতভাবে চলে।
- ঘুর ফলাফল পর্যালোচনা করুন. আলগা স্তর, অতিরিক্ত নিবিড়তা, প্রান্ত নড়াচড়া বা রোল আকারে পরিবর্তনের জন্য দেখুন।
- একবারে একটি শর্ত সামঞ্জস্য করুন। এইভাবে আপনি বলতে পারবেন কোন পরিবর্তন আসলে সাহায্য করেছে কিনা।
- নথি উপযুক্ত সেটিংস এবং পর্যবেক্ষণ. রেকর্ডগুলি অপারেটরদের একটি কার্যকর সেটআপের পুনরাবৃত্তি করতে দেয় এবং পরবর্তী পরিবর্তনগুলি ট্রেস করতে দেয়।
সামঞ্জস্য করার সময় মেশিন প্রস্তুতকারকের নির্দেশাবলী অনুসরণ করুন। সঠিক পদ্ধতিটি সরঞ্জাম এবং এর নিয়ন্ত্রণ ব্যবস্থার উপর নির্ভর করে। বিজোড় শব্দ, বারবার বিরতি বা অপ্রত্যাশিত নড়াচড়ার জন্য উত্পাদন চালিয়ে যাওয়ার আগে তদন্ত করা দরকার।
প্রশিক্ষণ হিসেবে গণনা. অভিজ্ঞ অপারেটররা প্রায়ই অস্থির উত্তেজনা প্রথম দিকে অনুভব করে, কিন্তু সেই জ্ঞান পুরো দলের কাছে পৌঁছানো উচিত। কাজের নির্দেশাবলী পরিষ্কার করুন শিফটের মধ্যে পার্থক্য কমিয়ে দেয় এবং গুণমান পরীক্ষাকে আরও সামঞ্জস্যপূর্ণ করে তোলে।
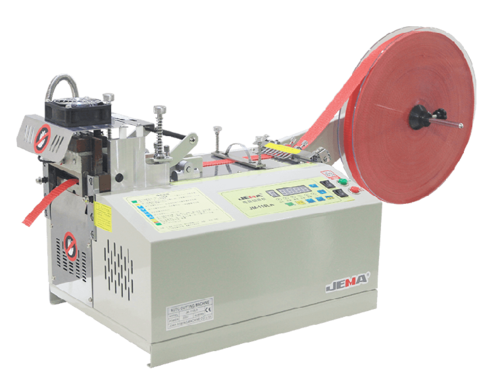
8. একটি নির্বাচন করার সময় কীভাবে নির্মাতারা উত্তেজনা নিয়ন্ত্রণের মূল্যায়ন করবেন টেপ রোল স্লিটার ?
একটি টেপ রোল স্লিটার বেছে নেওয়া ক্রেতারা সাধারণত কাটিং ক্ষমতা, উপাদানের সামঞ্জস্য এবং উত্পাদনের প্রয়োজনীয়তার দিকে নজর দেয়। টেনশন কন্ট্রোল একই মনোযোগের দাবি রাখে, যেহেতু এটি আকার দেয় কিভাবে মেশিনটি আনওয়াইন্ডিং থেকে রিওয়ান্ডিং পর্যন্ত বিভিন্ন পণ্য পরিচালনা করে।
সঠিক সিস্টেমটি নির্ভর করে টেপগুলির উপর যা একজন প্রস্তুতকারক চালানোর আশা করে। একটি প্ল্যান্ট যা বেশিরভাগই একটি উপাদানের সাথে কাজ করে একটি রূপান্তরকারী ফিল্ম, কাগজ, ফেনা এবং অন্যান্য আঠালো পণ্যগুলির থেকে ভিন্ন প্রয়োজন। মেশিন তুলনা করার আগে সরবরাহকারীদের উদ্দিষ্ট উপকরণ এবং সমাপ্ত রোল প্রয়োজনীয়তা বলুন।
আনওয়াইন্ডিং, কাটিং এবং রিওয়াইন্ডিংয়ের সময় কীভাবে টেনশন পরিচালনা করা হয় তা জিজ্ঞাসা করুন। সামঞ্জস্যগুলি ম্যানুয়াল বা স্বয়ংক্রিয় কিনা জিজ্ঞাসা করুন, মেশিনটি কীভাবে রোল অবস্থার পরিবর্তনের সাথে মোকাবিলা করে এবং প্রক্রিয়াটি অস্থির হয়ে গেলে কী সমর্থন বিদ্যমান থাকে।
একটি প্রদর্শন বা নমুনা ট্রায়াল এমন জিনিসগুলি দেখায় যা একটি পণ্যের বিবরণ করবে না। প্রতিনিধি উপকরণ সরবরাহ করুন এবং প্রান্তের গুণমান, উইন্ডিং ধারাবাহিকতা এবং ব্যবহারের সহজতার জন্য সমাপ্ত রোলগুলি পর্যালোচনা করুন। পরীক্ষাটি বাস্তব উত্পাদনকে ব্যবহারিক হিসাবে ঘনিষ্ঠভাবে প্রতিফলিত করা উচিত।
পাশাপাশি রক্ষণাবেক্ষণ এবং অপারেটর প্রশিক্ষণ নিয়ে আসুন। একটি টেনশন কন্ট্রোল সিস্টেমের উদ্দেশ্য অনুযায়ী কাজ করার জন্য সঠিক সেটআপ এবং যত্ন প্রয়োজন। ক্রেতাদের জানা উচিত কীভাবে প্রাসঙ্গিক অংশগুলি পরিদর্শন করতে হয়, সাধারণ সমস্যাগুলি চিহ্নিত করতে হয় এবং যখন সমন্বয়গুলি তাদের সমাধান না করে তখন সহায়তা পান৷
পুরো কাজের প্রক্রিয়ার উপর ক্রয় বিচার করুন, একটি বৈশিষ্ট্য নয়। একটি স্লিটারকে উপাদানের সাথে মানানসই হতে হবে, আপনার পছন্দের রোল গুণমান সরবরাহ করতে হবে এবং আপনার অপারেটিং অনুশীলনের সাথে মানানসই হতে হবে। টেনশন কন্ট্রোল হল সেই মূল্যায়নের একটি অংশ, তবুও বিস্তৃত সরবরাহ রোল থেকে সমাপ্ত সংকীর্ণ রোলগুলিতে টেপটিকে স্থিতিশীল রাখতে এটির সরাসরি হাত রয়েছে৷


 +86-576-88177528
 +86-576-88172167

 367# গুয়াংজিং রোড, জিয়াচেন স্ট্রিট, জিয়াওজিয়াং জেলা, তাইঝো শহর, চীন।

